
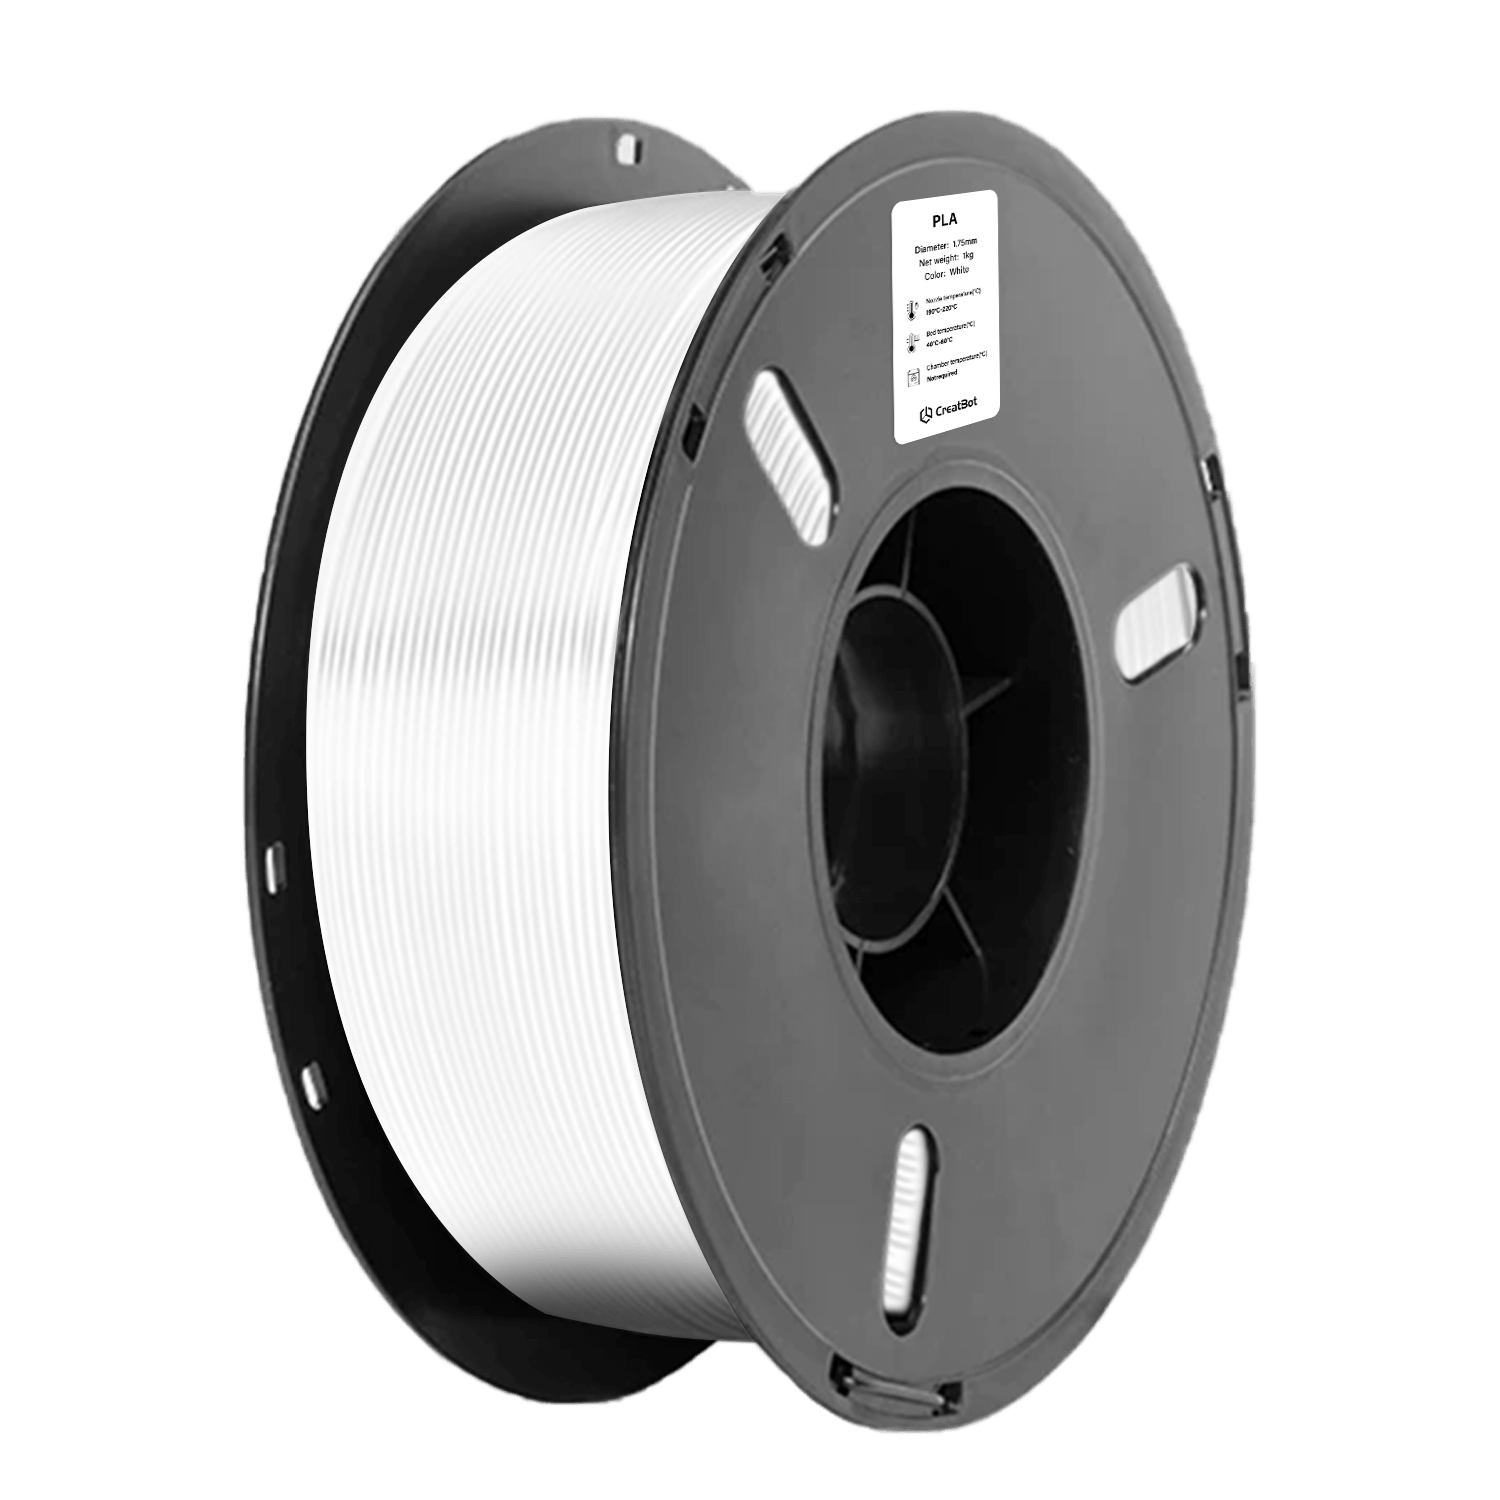
PLA
التعليم
النمذجة الأولية
الفنون والحِرف
ديكور المنزل
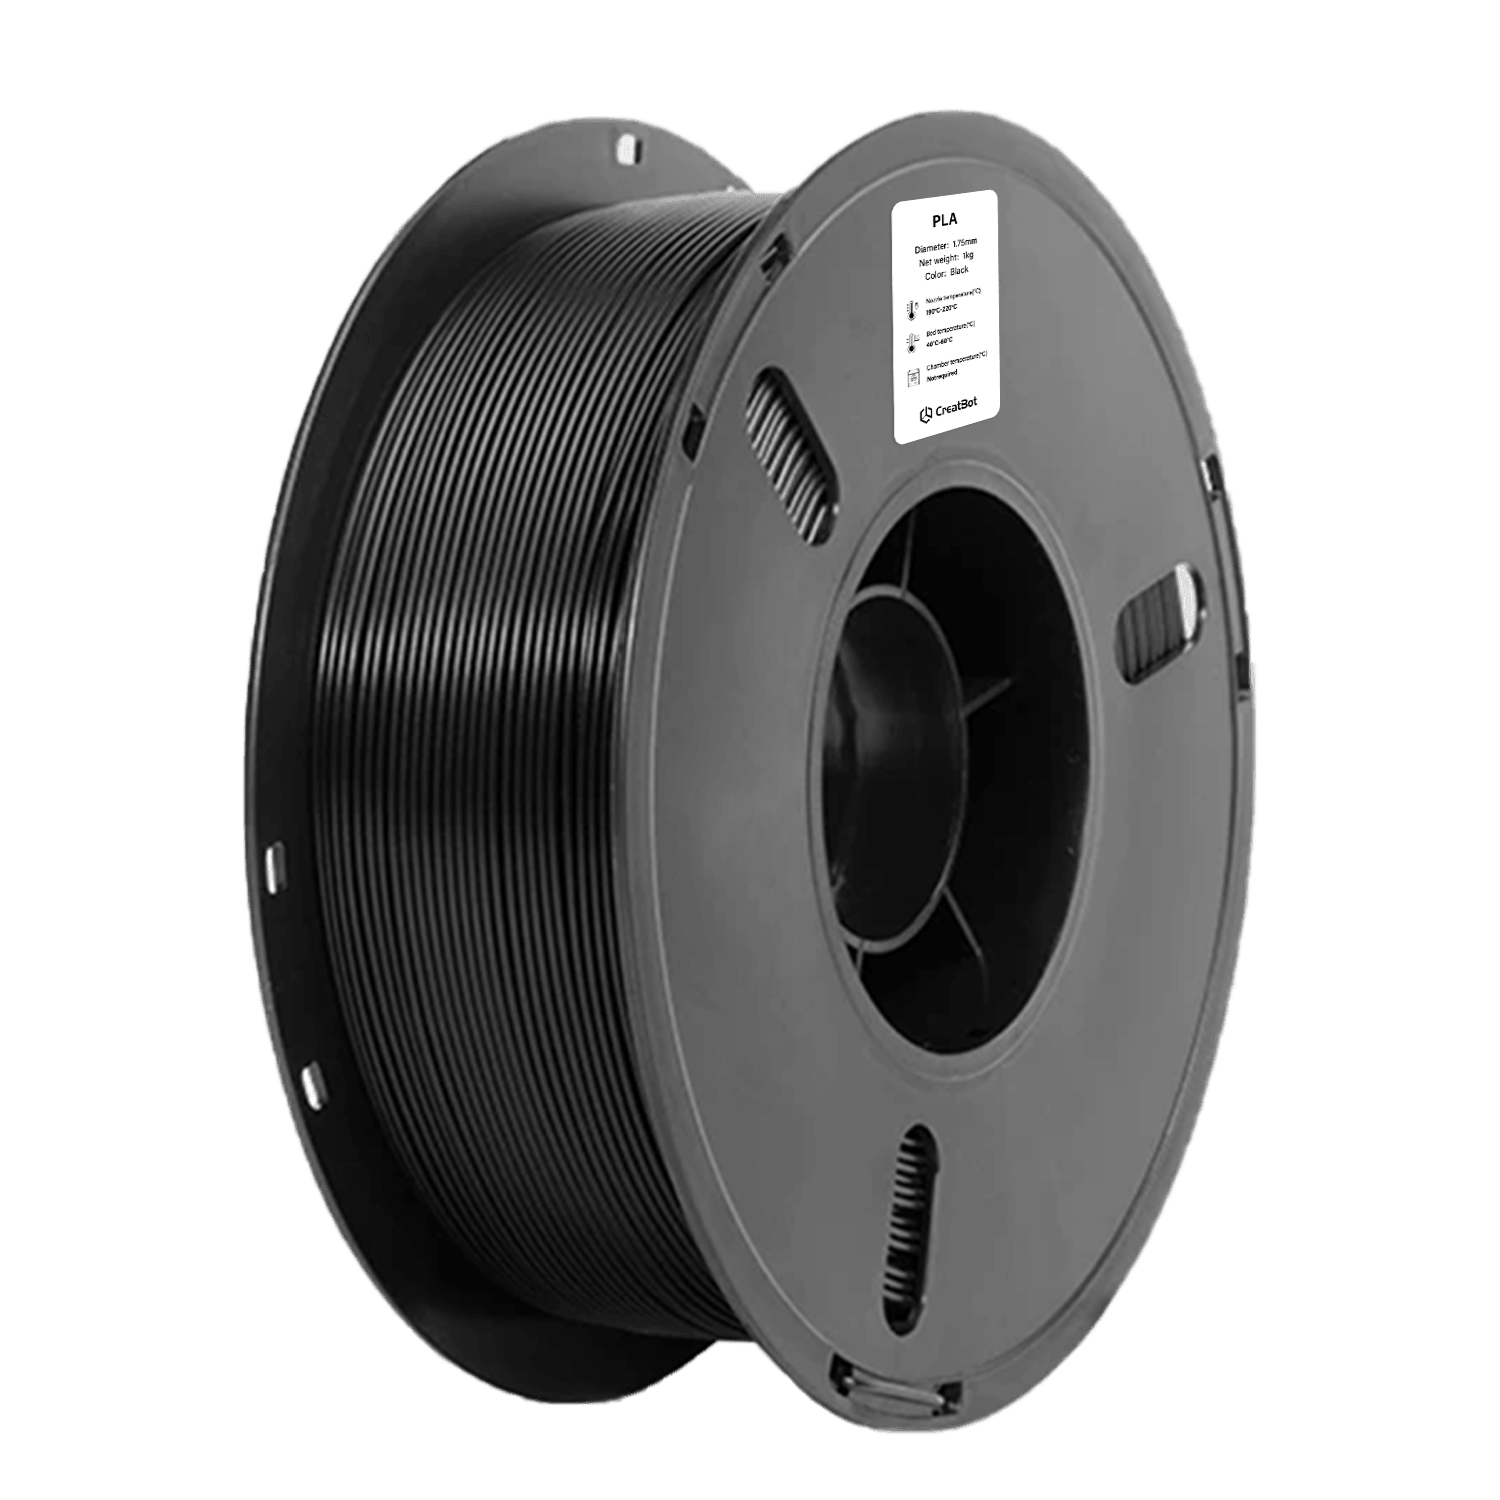
ميزات خيط PLA للطباعة ثلاثية الأبعاد
معاينة طباعة CreatBot PLA
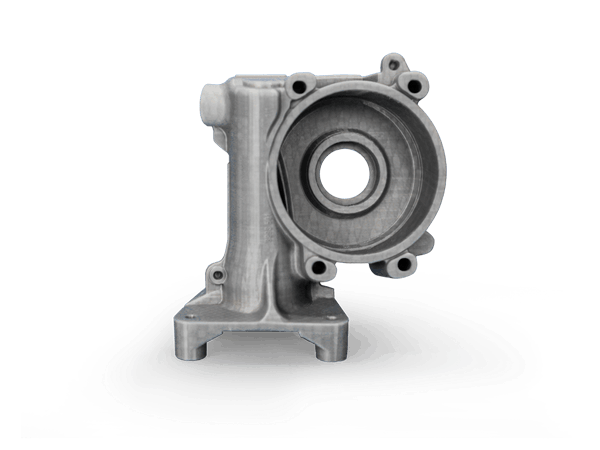
مزايا استخدام خيوط CreatBot
جودة مواد خام فاخرة
نختار راتنج PLA من موردين كبار مثل BASF لضمان نقاء المادة واتساق اللون. تخضع كل دفعة لفحص كامل قبل مغادرة المصنع.
معايرة من المصنع، جاهزة للطباعة
معايَرة لطابعات CreatBot بمعايير جاهزة. لا تتطلب PLA منصة ساخنة، وجاهزة للاستخدام من العلبة.
صديقة للبيئة
تستخدم CreatBot PLA مواد خام حيوية متجددة. تنبعث روائح منخفضة واعوجاج منخفض أثناء الطباعة، ويمكن تحللها في ظروف السماد الصناعي. خيار آمن وصديق للبيئة للتعليم والمنزل والإبداع الفني.
الطابعات ثلاثية الأبعاد المدعومة
صُممت طابعات CreatBot الصناعية ثلاثية الأبعاد للمواد عالية الأداء. تتميز الطرازات التالية بغرفة تسخين وفوهات عالية الحرارة لتحقيق نتائج بمستوى احترافي.
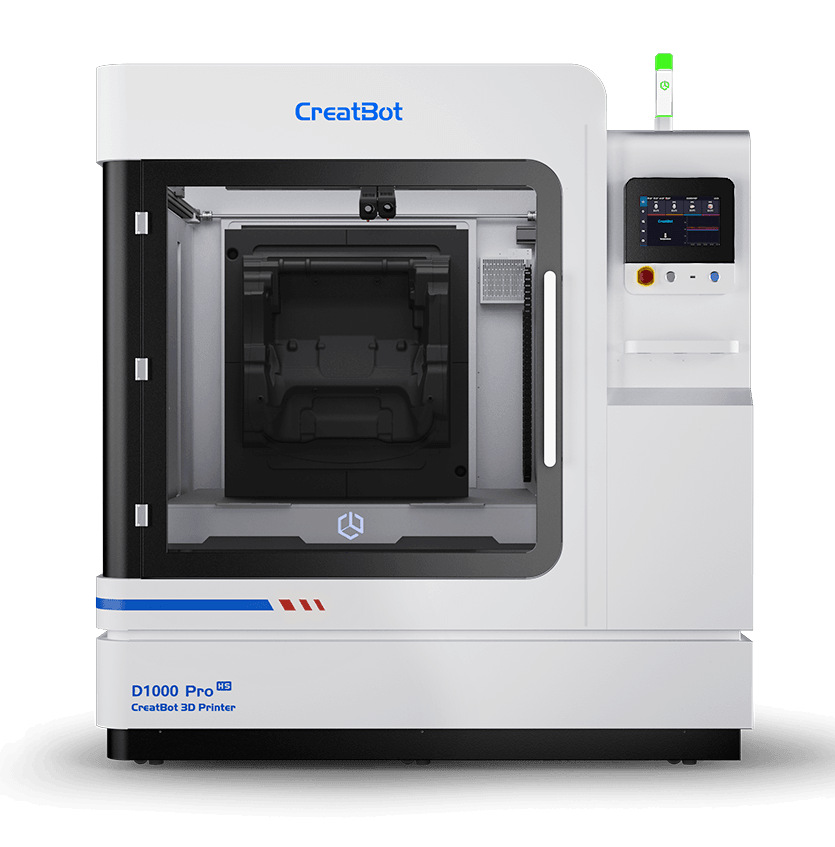
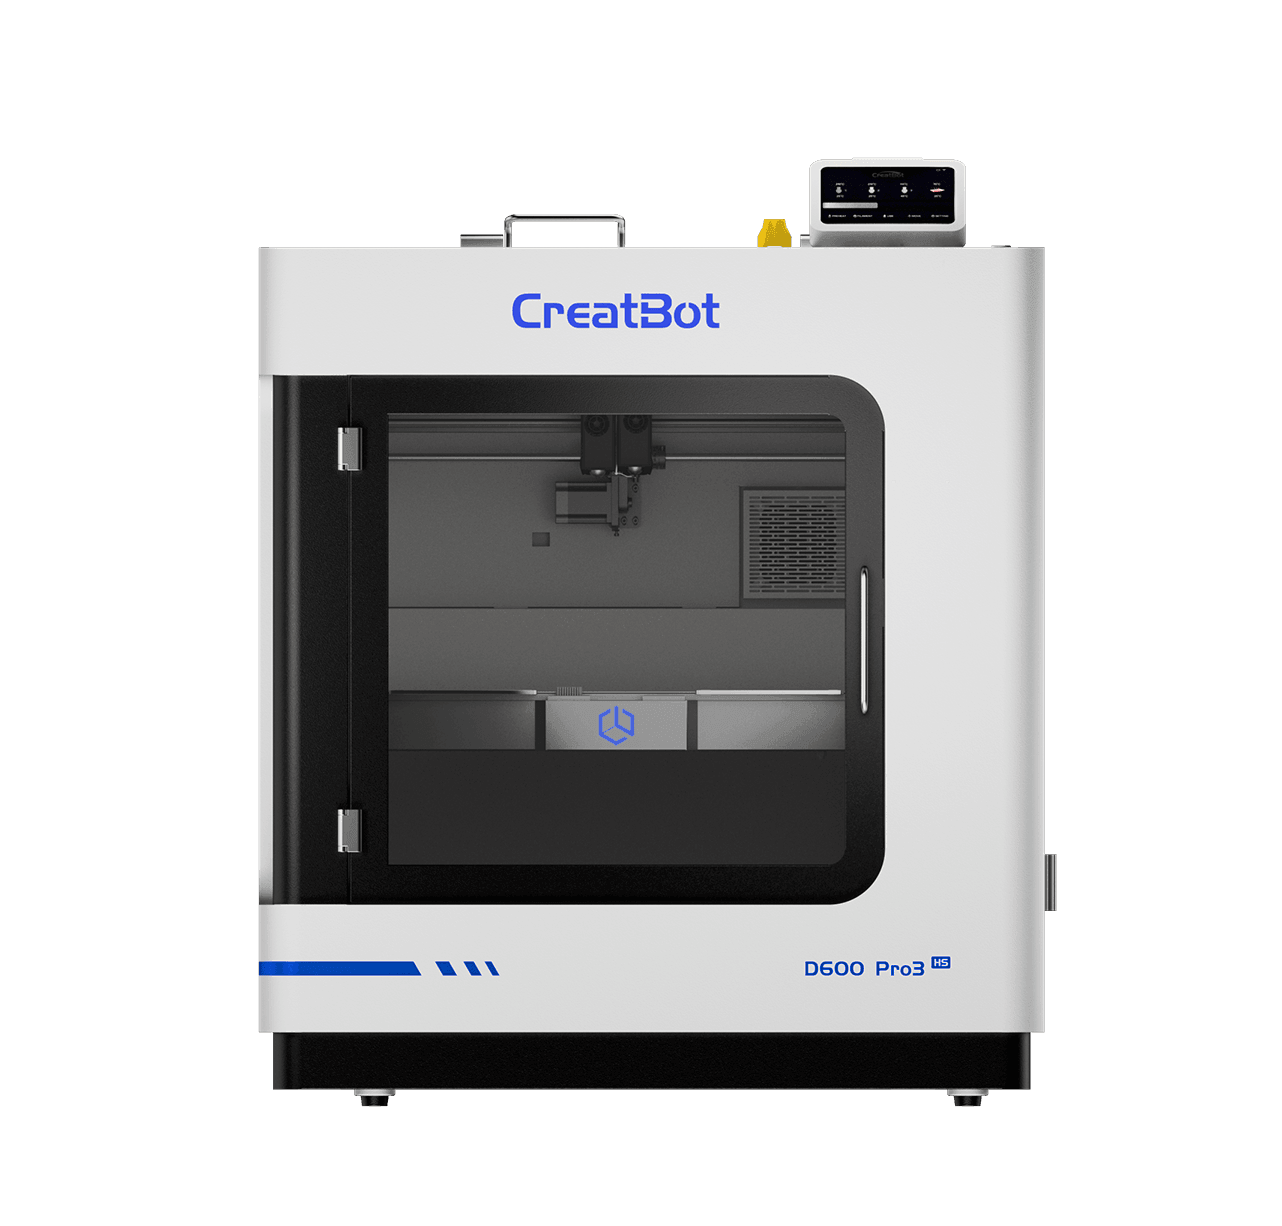
ورقة البيانات التقنية
| البند | البيانات |
|---|---|
| ظروف التجفيف قبل الطباعة | 40-50°م، 6-8 ساعات |
| درجة حرارة الفوهة | 190-230°م |
| قطر الفوهة | 0.2 / 0.4 / 0.6 / 0.8 / 1.0 مم |
| معالجة سطح منصة الطباعة | بخاخ الطباعة ثلاثية الأبعاد / عصا لاصقة PVP / مادة لاصقة متخصصة |
| درجة حرارة منصة الطباعة | 40-60°م |
| درجة حرارة الغرفة | مغلق |
| سرعة مروحة التبريد | مفعّل |
| سرعة الطباعة | < 300 مم/ث |
| الخواص الفيزيائية | طريقة الاختبار | البيانات |
|---|---|---|
| الكثافة | ISO1183 | 1.24g/cm³ |
| معدل امتصاص الماء المشبع | 25°C, 55%RH | 0.41% |
| المؤشر المنصهر | 340°C, 2.16 kg | 23.5g/10 min |
| درجة حرارة الانصهار | DSC, 10°C/min | 160°C |
| درجة حرارة تلين فيكات | ISO 306, GB/T 1633 | 57°C |
| تحديد درجة الحرارة | ISO 75, 0.45MPa | 57°C |
| الخواص الميكانيكية | طريقة الاختبار | البيانات |
|---|---|---|
| مقاومة الشد XY | ISO 527, GB/T 1040 | 36 MPa |
| مقاومة الشد Z | ISO 527, GB/T 1040 | 32 MPa |
| معامل يونغ XY | ISO 527, GB/T 1040 | 2600 MPa |
| معامل يونغ Z | ISO 527, GB/T 1040 | 2100 MPa |
| الاستطالة عند الكسر XY | ISO 527, GB/T 1040 | 12.3% |
| الاستطالة عند الكسر Z | ISO 527, GB/T 1040 | 7.6% |
| مقاومة الانحناء XY | ISO 178, GB/T 9341 | 77 MPa |
| مقاومة الانحناء Z | ISO 178, GB/T 9341 | 60 MPa |
| معامل الانحناء XY | ISO 178, GB/T 9341 | 2800 MPa |
| معامل الانحناء Z | ISO 178, GB/T 9341 | 2400 MPa |
| قوة الصدمات XY | ISO 179, GB/T 1043 | 27.1 kJ/m² |
| قوة الصدمات Z | ISO 179, GB/T 1043 | 14.1 kJ/m² |
الأسئلة الشائعة حول خيط PLA
PLA وABS هما أكثر مادتي طباعة ثلاثية الأبعاد شيوعاً. الفروق الرئيسية: ① صعوبة الطباعة: PLA أسهل، ولا يتطلب منصة ساخنة (50-60°م تحسّن الالتصاق)، فوهة 190-220°م؛ بينما يحتاج ABS منصة ساخنة (80-110°م) وغرفة مغلقة. ② الخواص الميكانيكية: ABS بمتانة ومقاومة صدمات أفضل؛ وPLA بصلادة سطح أعلى لكنه أكثر هشاشة. ③ مقاومة الحرارة: HDT لـ ABS نحو 78°م، وPLA فقط 64.3°م. ④ الصداقة للبيئة: PLA مصنوع من نشا نباتي قابل للتحلل وعديم الرائحة؛ وABS من أصل بترولي برائحة خفيفة. للمبتدئين، يُنصح بقوة بـ PLA - نسبة نجاح عالية وسهولة استخدام.
لا تتطلب PLA منصة ساخنة بشكل صارم، لكن 50-60°م يُوصى به لنتائج أفضل. ① النماذج الصغيرة (<5سم) أو ذات القاعدة العريضة يمكن طباعتها على عصا لاصقة/شريط لاصق دون تسخين. ② النماذج الكبيرة تستفيد من منصة 50-60°م لتقليل الاعوجاج. ③ درجة حرارة المنصة العالية جداً (>65°م) تسبب تأثير قدم الفيل (Elephant Foot). الموصى به لـ PLA: فوهة 220°م، منصة 65°م.
مقاومة حرارة PLA محدودة، فـ HDT فقط 64.3°م (1.80MPa) وTg نحو 62.8°م. ① الاستخدام الداخلي (<40°م) سليم تماماً. ② مقصورة السيارة صيفاً قد تصل 60-80°م، وقد تلين PLA وتتشوه. لمقاومة حرارة أعلى، اختر PLA+ (حتى 100°م) أو ABS أو PETG. تلدين طباعات PLA (70-80°م لمدة 30-60 دقيقة ببرودة بطيئة) يمكن رفع HDT إلى 80-100°م.
الانسداد والانكسار مشكلات شائعة. ① أسباب الانسداد: حرارة منخفضة (<190°م)، رطوبة الخيط تسبب التفحم، حطام في الفوهة. الحل: سخّن إلى 230°م واستخدم إبرة تنظيف، أو السحب البارد (سخّن إلى 220°م، برّد إلى 90°م، اسحب بسرعة). ② أسباب الانكسار: بكرة متشابكة، انزلاق تروس البثق، قطر غير متساوٍ. الحل: افحص البكرة، نظّف التروس، افحص الخيط. ③ الوقاية: تخزين محكم، مجفف، رطوبة منخفضة.
تحسين جودة السطح: ① خطوط الطبقات: قلّل سماكة الطبقة إلى 0.1-0.15مم، عايِر محور Z، افحص شد الحزام. ② الخدوش: افحص الفوهة من البقايا، قلّل سرعة السحب، عدّل سرعة الطباعة. ③ اللمعان: لـ PLA لمعان طبيعي؛ واستخدم PLA Silk لمعان أعلى. ④ التلميع: ورق صنفرة 400 ← 800 ← 1500 ← 2000 للمظهر المرآوي. سطح PLA يلتصق ممتازاً للطلاء.
طباعات PLA ممتازة للطلاء. ① التمهيد: بادئ Vallejo/Tamiya يملأ خطوط الطبقات الدقيقة ويحسّن التصاق الطلاء. ② الطلاء المباشر: تمتلك PLA التصاقاً جيداً للبادئات الأكريليكية مباشرة. ③ الطلاءات الموصى بها: بخاخات Tamiya/Gunze المائية بتصاق ممتاز ولون متساوٍ. ④ ملصقات الماء: متوافقة مع PLA، استخدم طبقة شفافة واقية. ⑤ تأثيرات مخصصة: تقنيات الحجب للتدرج/التخفي. صنفر خفيفاً بـ 400 قبل الطلاء لأفضل التصاق.
المزيد من المواد
اتصل بنا


طابعات ثلاثية الأبعاد
رسالة
مجالات التطبيق
روابط سريعة
