
PC

تصنيع المركبات
الأدوات والتثبيتات
النمذجة الأولية
الآلات
ميزات خيط PC للطباعة ثلاثية الأبعاد
معاينة طباعة CreatBot PC

مزايا استخدام خيوط CreatBot
جودة مواد خام فاخرة
نختار راتنج PC أصلي من شركات كيمياء رائدة مثل Covestro وSABIC، لضمان نقاء المادة من المصدر. تخضع كل دفعة لفحص كامل لمقاومة الشد ومعدل الانسياب المنصهر وسماحية القطر قبل مغادرة المصنع، لضمان أداء مستقر وموثوق.
معايرة من المصنع، جاهزة للطباعة
معايَر تركيبة الخيط وقابلية الانسياب المنصهر وسماحية القطر (±0.03مم) لجميع موديلات CreatBot، مع معايير حصرية مدمجة في برنامج التقطيع. لا حاجة للتصحيح المتكرر، جاهزة للاستخدام من العلبة، وحتى المبتدئون يحققون جودة تشكيل مستقرة.
شفافية ومقاومة صدمات متميزة
يقدم PC صفاءً بصرياً ممتازاً وقوة صدمات عالية بنفاذية ضوء تفوق 90%، مع مقاومة حرارة وثبات أبعادي جيدين للهياكل الشفافة والنماذج الأولية البصرية.
الطابعات ثلاثية الأبعاد المدعومة
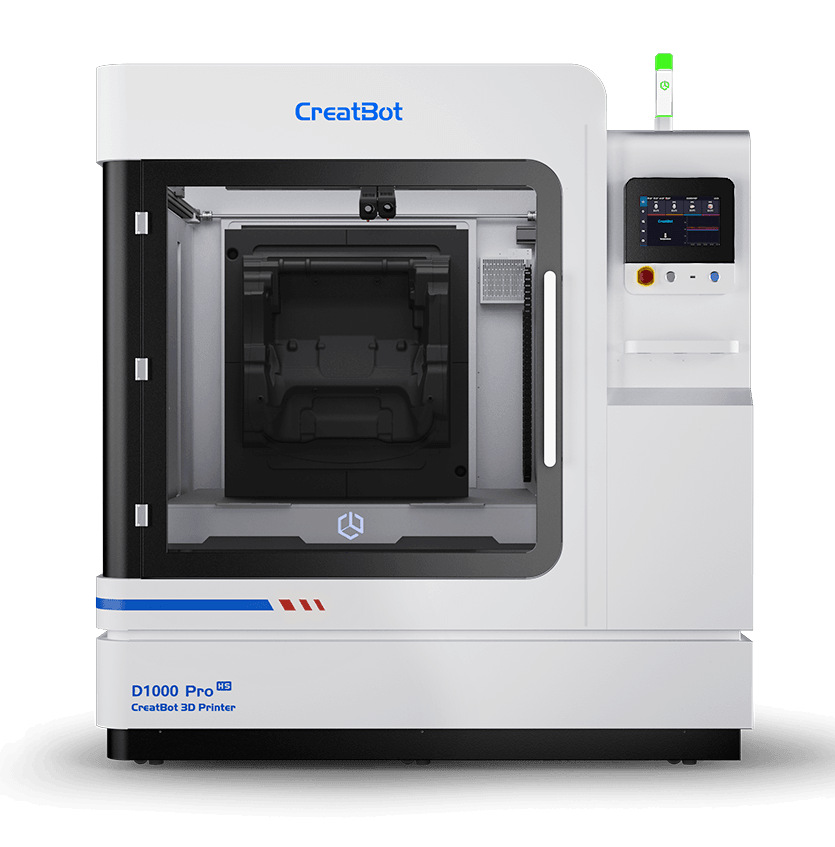
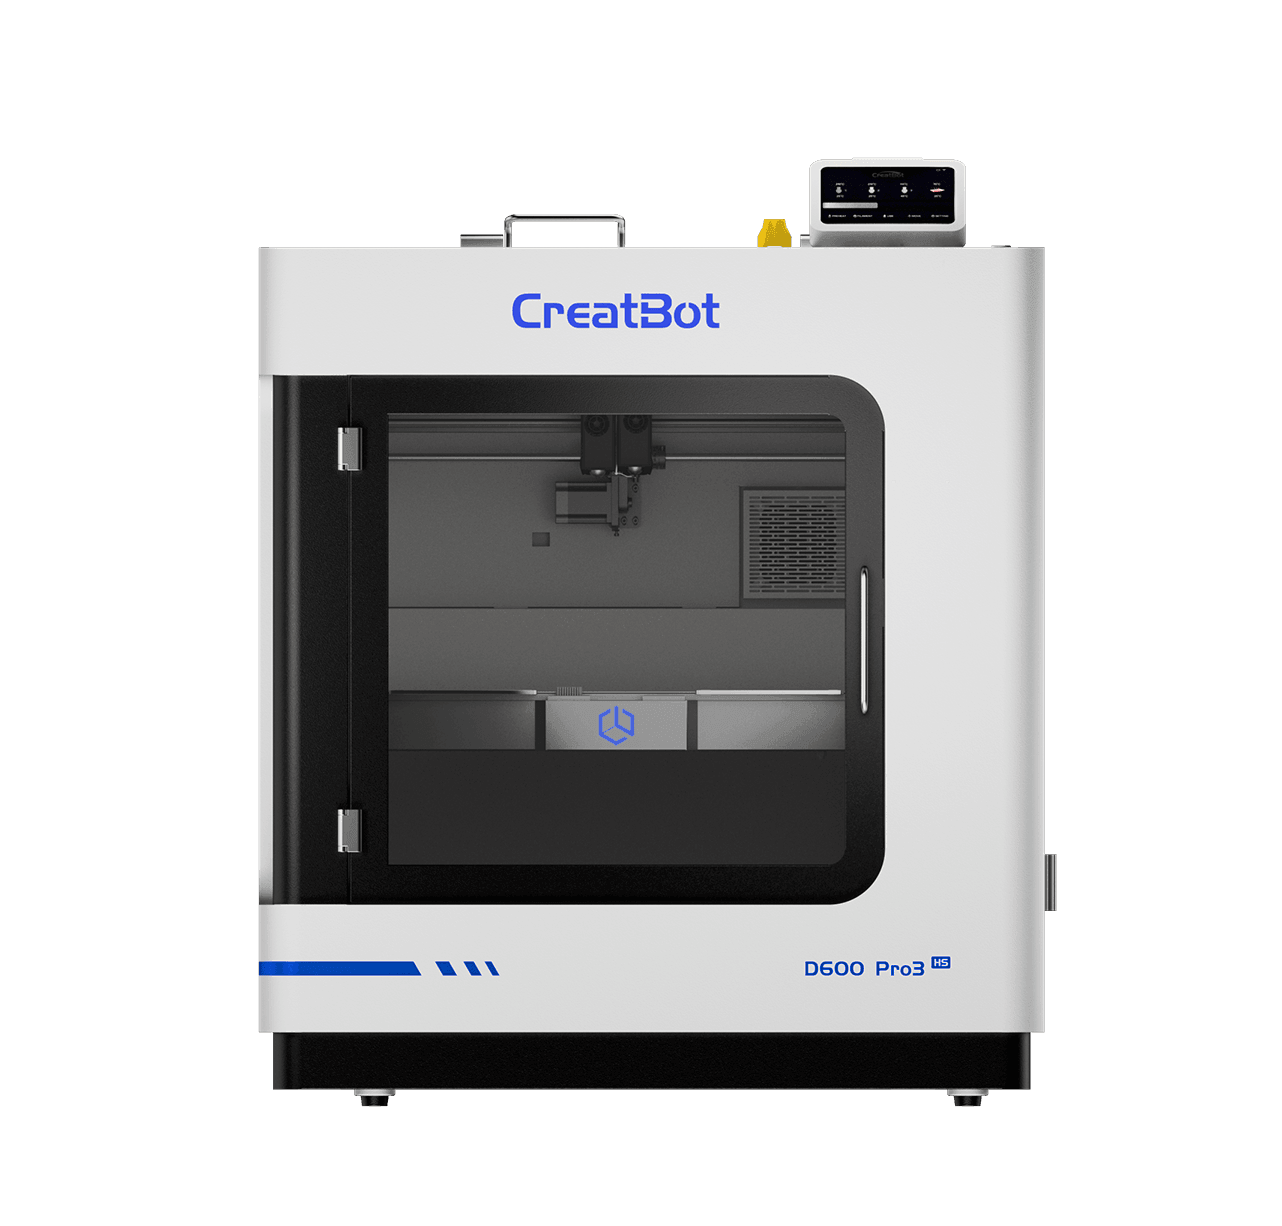
صُممت طابعات CreatBot الصناعية ثلاثية الأبعاد للمواد عالية الأداء. تتميز الطرازات التالية بغرفة تسخين وفوهات عالية الحرارة لتحقيق نتائج بمستوى احترافي.
ورقة البيانات التقنية
| ظروف التجفيف قبل الطباعة | |
|---|---|
| درجة حرارة ومدة التجفيف | 80-90℃,6-8 H |
| معايير الطباعة | |
|---|---|
| درجة حرارة الفوهة | 310-350℃ |
| قطر الفوهة | 0.2 / 0.4 / 0.6 / 0.8 / 1.0 mm |
| معالجة سطح المنصة | بخاخ الطباعة ثلاثية الأبعاد / لاصق PVP / مادة لاصقة مخصصة |
| درجة حرارة المنصة | 140-180℃ |
| درجة حرارة الغرفة | 80-150℃ |
| مروحة التبريد | مغلق |
| سرعة الطباعة | 30-60 mm/s |
| الخواص الفيزيائية | طريقة الاختبار | البيانات |
|---|---|---|
| الكثافة | ISO1183 | 1.2g/cm³ |
| امتصاص الماء (مشبع) | 25℃,55%RH | / |
| معدل الانسياب المنصهر | 340℃,2.16 kg | 32g/10 min |
| درجة حرارة الانصهار | DSC,10℃/min | 280℃ |
| درجة حرارة تلين فيكات | ISO 306,GB/T 1633 | 176℃ |
| درجة حرارة الانحراف الحراري | ISO 75,0.45MPa | 163℃ |
| الخواص الميكانيكية | طريقة الاختبار | البيانات |
|---|---|---|
| مقاومة الشد XY | ISO 527, GB/T 1040 | 69 MPa |
| مقاومة الشد Z | ISO 527, GB/T 1040 | / |
| معامل يونغ XY | ISO 527, GB/T 1040 | 3900 MPa |
| معامل يونغ Z | ISO 527, GB/T 1040 | / |
| الاستطالة عند الكسر XY | ISO 527, GB/T 1040 | 11.3% |
| الاستطالة عند الكسر Z | ISO 527, GB/T 1040 | / |
| مقاومة الانحناء XY | ISO 178, GB/T 9341 | 100 MPa |
| مقاومة الانحناء Z | ISO 178, GB/T 9341 | / |
| معامل الانحناء XY | ISO 178, GB/T 9341 | 2550 MPa |
| معامل الانحناء Z | ISO 178, GB/T 9341 | / |
| قوة الصدمات XY | ISO 179, GB/T 1043 | 45 kJ/m² |
| قوة الصدمات Z | ISO 179, GB/T 1043 | / |
الأسئلة الشائعة حول خيط PC
تتطلب طباعة مادة PC حرارة عالية وبيئة غرفة مغلقة. درجة حرارة الفوهة الموصى بها 310-350°م، ودرجة حرارة المنصة 140-180°م، ودرجة حرارة الغرفة 80-150°م. يلزم التجفيف عند 80-90°م لمدة 6-8 ساعات قبل الطباعة. يجب إيقاف مروحة التبريد لتجنب الإجهاد الطبقي المسبب للتشقق. يُوصى باستخدام طابعة ثلاثية الأبعاد بغرفة مغلقة ساخنة، مثل الطابعات الصناعية من سلسلة CreatBot، للحصول على أفضل نتائج الطباعة.
يجب إيقاف مروحة التبريد عند طباعة مادة PC للأسباب الآتية: ① يمتلك PC درجة انتقال زجاجي نحو 145°م، والتبريد السريع سيولد إجهاداً طبقياً كبيراً مسبباً التشقق الطبقي أو الاعوجاج؛ ② التبريد البطيء يساعد على إعادة ترتيب السلاسل الجزيئية ويحسن قوة التصاق الطبقات؛ ③ إيقاف المروحة مع غرفة ساخنة (80-150°م) يبقي حرارة القطعة المطبوعة متجانسة ويقلل الإجهاد الحراري. إذا كانت الطباعة على طابعة مفتوحة، يُوصى باستخدام غطاء واقٍ لإحاطة بيئة الطباعة وتجنب التيارات الهوائية المباشرة.
تمتلك مادة PC امتصاصاً قوياً للرطوبة، والرطوبة ستسبب فقاعات وتسليكاً وسطحاً خشناً وتدهوراً في الأداء الميكانيكي أثناء الطباعة. طرق التخزين الصحيحة: ① الخيوط غير المفتوحة تُخزن في مكان بارد جاف (حرارة 15-25°م، رطوبة <30%)، بعيداً عن أشعة الشمس المباشرة؛ ② الخيوط المفتوحة يُوصى بتخزينها في كيس محكم مع مجفف (يُوصى بمجفف المناخل الجزيئية، 10-15غ/لفة)، أو في مجفف خيوط يحافظ على رطوبة نسبية 10-20%؛ ③ لعدم الاستخدام قصير المدى (أكثر من 24 ساعة)، يُوصى بإخراج الخيط من الطابعة وتخزينه محكماً.
بخواصها الميكانيكية الشاملة الممتازة ومقاومتها المتميزة للحرارة العالية وشفافيتها، تُستخدم PC في مجالات متعددة. تشمل التطبيقات النموذجية: ① القطع الهيكلية الوظيفية — الهياكل والحوامل والأغطية الواقية وغيرها القادرة على تحمل أحمال ميكانيكية عالية؛ ② القطع الشفافة — أغطية المصابيح والنوافذ وموجهات الضوء وغيرها، بنفاذية ضوء تصل 88-90%؛ ③ قطع السيارات — حوامل لوحات العدادات وهياكل المستشعرات وقنوات التهوية وغيرها، مقاومة لبيئات الحرارة العالية في حجرة المحرك؛ ④ الأجهزة الإلكترونية — صناديق التوصيل والوصلات وأجزاء العزل وغيرها، بخواص عزل كهربائي ممتازة؛ ⑤ الحماية والأمان — دروع حماية الوجه والدروع المضادة للانفجارات وغيرها، مستفيدة من قوة صدماتها الفائقة.
التصاق الطبقة الأولى مفتاح نجاح طباعة PC، وتُوصى بالإجراءات الآتية: ① سخّن منصة الطباعة إلى 140-180°م وحافظ على حرارة مستقرة؛ ② استخدم بخاخ الطباعة ثلاثية الأبعاد أو لاصق PVP أو لاصقاً مخصصاً لمعالجة سطح المنصة؛ ③ قلل سرعة طباعة الطبقة الأولى إلى 15-20مم/ث، مع ارتفاع فوهة أخفض قليلاً من الإعدادات المعتادة (0.05-0.1مم)؛ ④ اضبط عرض خط الطبقة الأولى على 120-150% من قطر الفوهة لزيادة مساحة التلامس؛ ⑤ أوقف مروحة تبريد الطبقة الأولى؛ ⑥ استخدم عرض حافة (Brim) من 8-12مم لزيادة مساحة التلامس مع المنصة. للنماذج الكبيرة، يُوصى باستخدام صفيحة فولاذية مرنة PEI أو منصة طباعة PC مخصصة.
تمتلك مادة PC المزايا الآتية مقارنة باللدائن الهندسية الأخرى: ① قوة صدمات فائقة — تعادل 6 أضعاف ABS و3 أضعاف POM، مناسبة للتطبيقات التي تتطلب متانة عالية؛ ② شفافية جيدة — نفاذية ضوء 88-90% تقارن بـ PMMA، وهي من اللدائن الهندسية الشفافة القليلة القابلة للطباعة ثلاثية الأبعاد؛ ③ مقاومة حرارية ممتازة — درجة انحراف حراري 163°م، أعلى من ABS (78°م) وPLA (55°م)؛ ④ ثبات أبعادي جيد — انكماش منخفض (0.5-0.7%)، ودقة عالية للقطع المطبوعة؛ ⑤ عزل كهربائي ممتاز — مناسب للتطبيقات الإلكترونية والكهربائية؛ ⑥ مقاومة جوية جيدة — مقاومة ممتازة للأشعة فوق البنفسجية، مناسبة للاستخدام الخارجي. لكن طباعة PC صعبة وتتطلب حرارة عالية وغرفة مغلقة. يُوصى باستخدام طابعات ثلاثية الأبعاد احترافية عالية الحرارة مثل CreatBot.
المزيد من المواد
اتصل بنا


طابعات ثلاثية الأبعاد
رسالة
مجالات التطبيق
روابط سريعة
