
PPS-CF

الفضاء
صناعة السيارات
المعدات الكيميائية
الكهرباء والإلكترونيات
ميزات الخيط
معاينة الطباعة

مزايا الطباعة
قوة وصلابة عاليتان
تؤدي إضافة ألياف الكربون إلى تحسين الخواص الميكانيكية بشكل ملحوظ، بمعامل شد يصل 8347MPa ومعامل انحناء 7402MPa، بصلابة أعلى بأكثر من 50% من مواد PPS القياسية، قادرة على استبدال القطع المعدنية في التطبيقات عالية الأحمال مع الحفاظ على ميزة خفة الوزن.
مقاومة حرارية فائقة
درجة انحراف حراري 264°م، قادرة على التشغيل المستقر طويل المدى تحت 200°م، مناسبة للفضاء وتحت غطاء محرك السيارات والمعدات الصناعية عالية الحرارة، بمقاومة حرارة تفوق اللدائن الهندسية القياسية بكثير.
مقاومة كيميائية ممتازة
تمتلك المادة الأساسية PPS مقاومة تآكل كيميائي ممتازة، وتحافظ المادة المعزّزة بألياف الكربون على استقرار كيميائي بارع، وتتحمل معظم المذيبات العضوية والأحماض والقلويات، مناسبة للمعدات الكيميائية والمكونات الإلكترونية في البيئات القاسية.
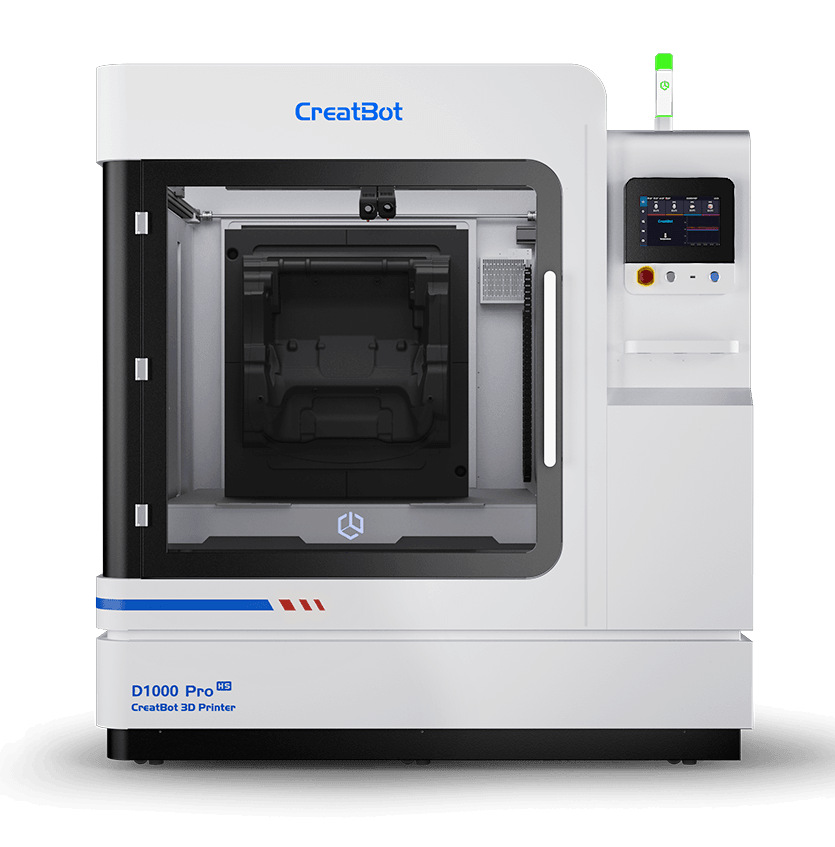
الطابعات ثلاثية الأبعاد المدعومة
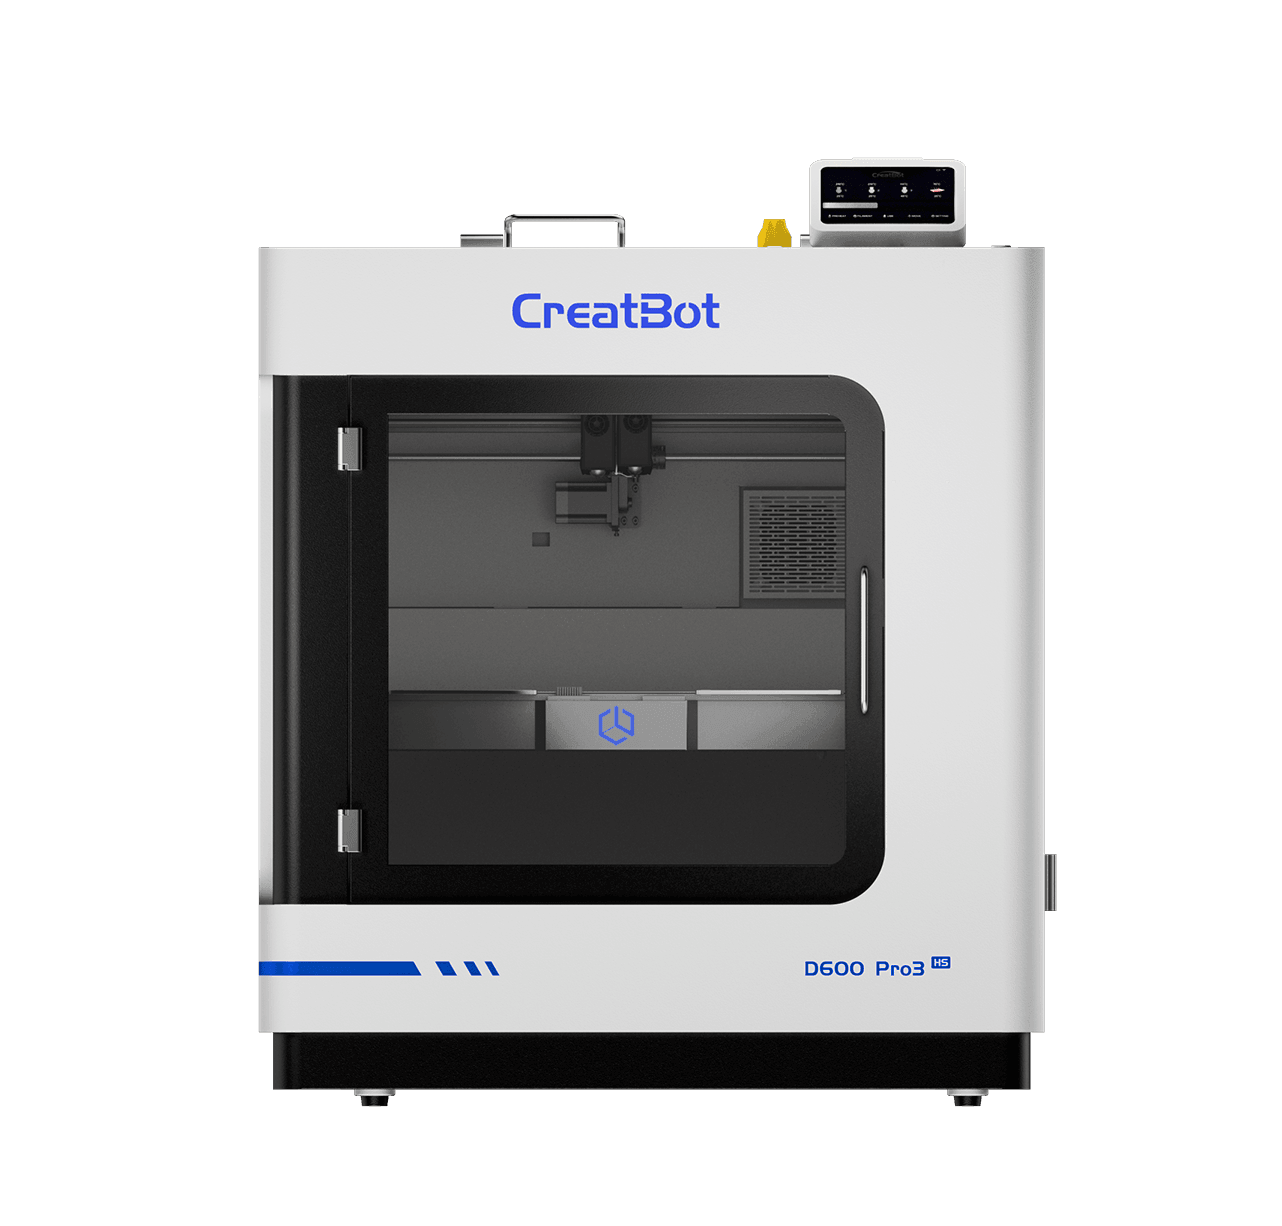
صُممت طابعات CreatBot الصناعية ثلاثية الأبعاد للمواد عالية الأداء. تتميز الطرازات التالية بغرفة تسخين وفوهات عالية الحرارة لتحقيق نتائج بمستوى احترافي.
ورقة البيانات التقنية
| الخواص الفيزيائية | طريقة الاختبار | القيمة النموذجية |
|---|---|---|
| الكثافة | ISO1183-3 | 1.26g/cm³ |
| امتصاص الماء | 25℃,55%RH | 0.05% |
| مؤشر الانسياب المنصهر | 340℃,2.16 kg | 20.6g/10 min |
| درجة حرارة الانصهار | DSC, 10℃/ min | 284℃ |
| الخواص الحرارية | طريقة الاختبار | القيمة النموذجية |
|---|---|---|
| درجة حرارة تلين فيكات | ISO 306,GB/T 1633 | 268℃ |
| درجة حرارة الانحراف الحراري (عند 0.45MPa) | ISO 75, 0.45MPa | 264℃ |
| الخواص الميكانيكية | طريقة الاختبار | القيمة النموذجية |
|---|---|---|
| مقاومة الشد XY | ISO 527, GB/T 1040 | 93 MPa |
| مقاومة الشد Z | ISO 527, GB/T 1040 | 46 MPa |
| معامل الشد XY | ISO 527, GB/T 1040 | 8347 MPa |
| معامل الشد Z | ISO 527, GB/T 1040 | 3026 MPa |
| الاستطالة عند الكسر XY | ISO 527, GB/T 1040 | 1.8% |
| الاستطالة عند الكسر Z | ISO 527, GB/T 1040 | 0.7% |
| مقاومة الانحناء XY | ISO 178, GB/T 9341 | 137 MPa |
| مقاومة الانحناء Z | ISO 178, GB/T 9341 | 62 MPa |
| معامل الانحناء XY | ISO 178, GB/T 9341 | 7402 MPa |
| معامل الانحناء Z | ISO 178, GB/T 9341 | 2885 MPa |
| قوة الصدمات XY | ISO 179, GB/T 1043 | 22.3 kJ/m² |
| قوة الصدمات Z | ISO 179, GB/T 1043 | 8.8 kJ/m² |
| معايير الطباعة | |
|---|---|
| ظروف التجفيف | 100-140℃,6-8 H |
| درجة حرارة الفوهة | 330-350℃ |
| قطر الفوهة | 0.4 / 0.6 / 0.8 / 1.0 mm |
| معالجة سطح المنصة | 3D Printing Spray / PVP Glue Stick / Specialized Adhesive |
| درجة حرارة المنصة | 100-120℃ |
| درجة حرارة الغرفة | 60-80℃ |
| مروحة التبريد | 0-40% |
| سرعة الطباعة | < 300mm/s |
الأسئلة الشائعة
PPS-CF مادة هندسية عالية الأداء من البولي فينيلين سلفيد المعزّز بألياف الكربون، وتتمتع بمزايا الآتية: 1) مقاومة الحرارة: HDT 264°م، ودرجة تلين فيكات 268°م، يمكنها العمل طويلاً تحت 200°م؛ 2) الخواص الميكانيكية: مقاومة شد 93MPa، معامل شد 8347MPa، مقاومة انحناء 137MPa؛ 3) الاستقرار الكيميائي: امتصاص ماء مشبع 0.05% فقط، مع مقاومة ممتازة لمعظم المذيبات العضوية والأحماض والقلويات؛ 4) حرارة الطباعة: فوهة 330-350°م، أسهل طباعة من PEEK (360-400°م)؛ 5) فعالية التكلفة: أفضل قيمة مقابل المال من مواد PEEK. مناسبة للبيئات عالية الحرارة والكيميائية في الفضاء والسيارات والإلكترونيات والصناعات الكيميائية.
تتطلب طباعة PPS-CF تحكماً صارماً بالمعايير الآتية للحصول على أفضل النتائج: 1) التجفيف: تجفيف كامل قبل الطباعة، 100-140°م لمدة 6-8 ساعات في فرن تجفيف بنفخ هواء، لإزالة الرطوبة وتجنب الفقاعات وفقد القوة؛ 2) درجة حرارة الفوهة: 330-350°م، يُوصى بنحو 340°م، فالمنخفضة جداً تسبب التصاقاً طبقياً ضعيفاً والمرتفعة جداً تسبب التفحم؛ 3) درجة حرارة المنصة: 100-120°م، تضمن التصاق الطبقة الأولى وتقلل الاعوجاج؛ 4) درجة حرارة الغرفة: 60-80°م، تقلل الإجهاد الحراري؛ 5) اختيار الفوهة: يجب استخدام فوهة فولاذ مقسّى أو ياقوت أو كربيد تنغستن، فالفوهات النحاسية القياسية ستتآكل بسرعة من ألياف الكربون؛ 6) سرعة الطباعة: <300مم/ث، يُوصى بـ60-120مم/ث لضمان الالتصاق الطبقي؛ 7) مروحة التبريد: 0-40%، تبريد منخفض السرعة لتجنب الانفصال الطبقي الناجم عن التبريد السريع.
PPS-CF متوافقة مع جميع طابعات CreatBot الصناعية عالية الحرارة، وتشمل الموديلات الموصى بها: 1) D400 HS: غرفة ثابتة الحرارة كاملة، فوهة تصل 320°م، غرفة قابلة للضبط على 60-80°م، الأفضل لطباعة القطع عالية الحرارة عالية الأداء مثل PPS-CF؛ 2) D600 Pro3 HS: طباعة كبيرة الحجم مع غرفة ثابتة الحرارة، مناسبة للقطع الصناعية الكبيرة. الشروط المسبقة لاستخدام PPS-CF: يجب أن تصل حرارة الفوهة فوق 330°م، مع غرفة ثابتة الحرارة (لتقليل الاعوجاج) ووظيفة منصة عالية الحرارة. تنبيه: تتطلب طباعة PPS-CF قدرة تحكم حراري كافية في الطابعة، ولا يُوصى باستخدام الطابعات المكتبية.
امتصاص الماء المشبع في PPS-CF هو 0.05% فقط، وهو من أدنى المعدلات بين جميع مواد الطباعة ثلاثية الأبعاد. طرق التخزين الصحيحة: 1) المادة غير المفتوحة: خزّنها مباشرة في مكان جاف بارد، بعيداً عن أشعة الشمس المباشرة؛ 2) المادة المفتوحة: استخدم أكياساً محكمة أو صناديق تجفيف للتخزين، ويُوصى بمجفف؛ 3) المعالجة قبل الطباعة: رغم انخفاض الامتصاص، يُظل يُوصى بالتجفيف عند 100-140°م لمدة 6-8 ساعات قبل الطباعة لضمان أفضل جودة طباعة؛ 4) القطع المطبوعة: امتصاص PPS-CF منخفض ولا تحتاج عادة تخزيناً محكماً خاصاً، لكن يُوصى بالحماية في البيئات عالية الرطوبة للتعرض طويل المدى.
PPS-CF مناسبة لطباعة أنواع مختلفة من القطع الصناعية، وتشمل التطبيقات النموذجية: 1) قطع الفضاء: القطع الداخلية للطائرات وحوامل المستشعرات ووصلات القنوات وغيرها من القطع عالية الحرارة؛ 2) قطع السيارات: مكونات تحت غطاء المحرك وقطع نظام العادم والعلب الكهربائية وغيرها؛ 3) المعدات الكيميائية: صمامات وأجسام مضخات ووصلات أنابيب وغيرها من القطع المقاومة للتآكل؛ 4) الكهرباء والإلكترونيات: صناديق التوصيل الكهربائية وحوامل العزل ووصلات التوصيل وغيرها (تمتلك PPS-CF عزلاً كهربائياً ممتازاً)؛ 5) استبدال المعادن: في البيئات عالية الحرارة والتآكل، يمكنها استبدال قطع الفولاذ المقاوم للصدأ وسبائك التيتانيوم وغيرها لتقليل الوزن. مناسبة خصوصاً للتطبيقات التي تتطلب مقاومة حرارة وتآكل وثبات أبعادي وخفة وزن.
تمتلك PPS-CF مقاومة حرارية ممتازة: 1) درجة الانحراف الحراري (HDT): 264°م (مُختبرة عند 0.45MPa)، يمكنها التشغيل المستقر تحت 200°م لفترات طويلة؛ 2) درجة حرارة تلين فيكات: 268°م، من أعلى القيم بين جميع اللدائن الهندسية؛ 3) درجة حرارة الانصهار: 284°م، يمكن معالجتها بطرق المعالجة المنصهرة التقليدية؛ 4) مقارنة بـ PPS القياسي: التعزيز بألياف الكربون يحسّن المقاومة الحرارية أكثر؛ 5) مقارنة بـ PEEK: مقاومة حرارة PPS-CF أقل قليلاً من PEEK (HDT لـ PEEK نحو 310°م)، لكن بتكلفة أقل وسهولة طباعة أعلى؛ 6) التطبيقات: مناسبة للفضاء وتحت غطاء محرك السيارات والمعدات الكيميائية عالية الحرارة والمكونات الكهربائية في البيئات الساخنة.
نعم، يجب أن تستخدم PPS-CF فوهات خاصة: يتمتع ألياف الكربون بصلابة عالية جداً (صلابة موس نحو 7-8)، ما سيؤدي إلى تآكل سريع للفوهات النحاسية القياسية (صلابة موس نحو 3)، مسبباً توسع فتحة الفوهة وفقد الدقة. أنواع الفوهات الموصى بها: 1) فوهة فولاذ مقسّى: قيمة جيدة مقابل المال، مقاومة تآكل تعادل 5-10 أضعاف النحاس، مناسبة لمعظم التطبيقات؛ 2) فوهة ياقوت: مقاومة تآكل ممتازة ودقة لا تنخفض مع الاستخدام طويل المدى، مناسبة للمتطلبات عالية الدقة؛ 3) فوهة كربيد تنغستن: مقاومة تآكل فائقة وأطول عمر خدمة لكن بسعر أعلى. لا يُوصى بالفوهات النحاسية القياسية، فهي ستظهر تآكلاً ملحوظاً بعد بضع ساعات من الطباعة فقط.
يمكن إخضاع القطع المطبوعة من PPS-CF لمعالجة لاحقة كالآتي: 1) إزالة هياكل الدعم: استخدم قواطع مائلة أو سكاكين حرفية، مع الانتباه لأن ألياف الكربون هشة نسبياً وتجنب الانثناء المفرط؛ 2) المعالجة السطحية: استخدم ورق صنفرة (يُوصى بـ 120-400)، فألياف الكربون تجعل الصنفرة أصعب، ويُوصى بأدوات صنفرة خشنة؛ 3) التلدين: سخّن القطعة إلى 200-220°م وثبّت لمدة 2-4 ساعات ثم برّدها مع الفرن، مما يزيل الإجهاد الداخلي ويحسن الثبات الأبعادي والخواص الميكانيكية؛ 4) طلاء السطح: يمكن رش طلاء مضاد للتآكل أو عزل أو طلاءات متخصصة لتحسين المظهر ومقاومة الطقس؛ 5) الصباغة: ألياف الكربون سوداء وصعبة الصباغة، لكن يمكن استخدام أصباغ متخصصة؛ 6) التشغيل الميكانيكي: يمكن الخرط والفريزة والثقب وغيرها، استخدم أدوات كربيدية وارتدِ كمامات واقية لتجنب استنشاق غبار ألياف الكربون.
المزيد من المواد
اتصل بنا


طابعات ثلاثية الأبعاد
رسالة
مجالات التطبيق
روابط سريعة
