
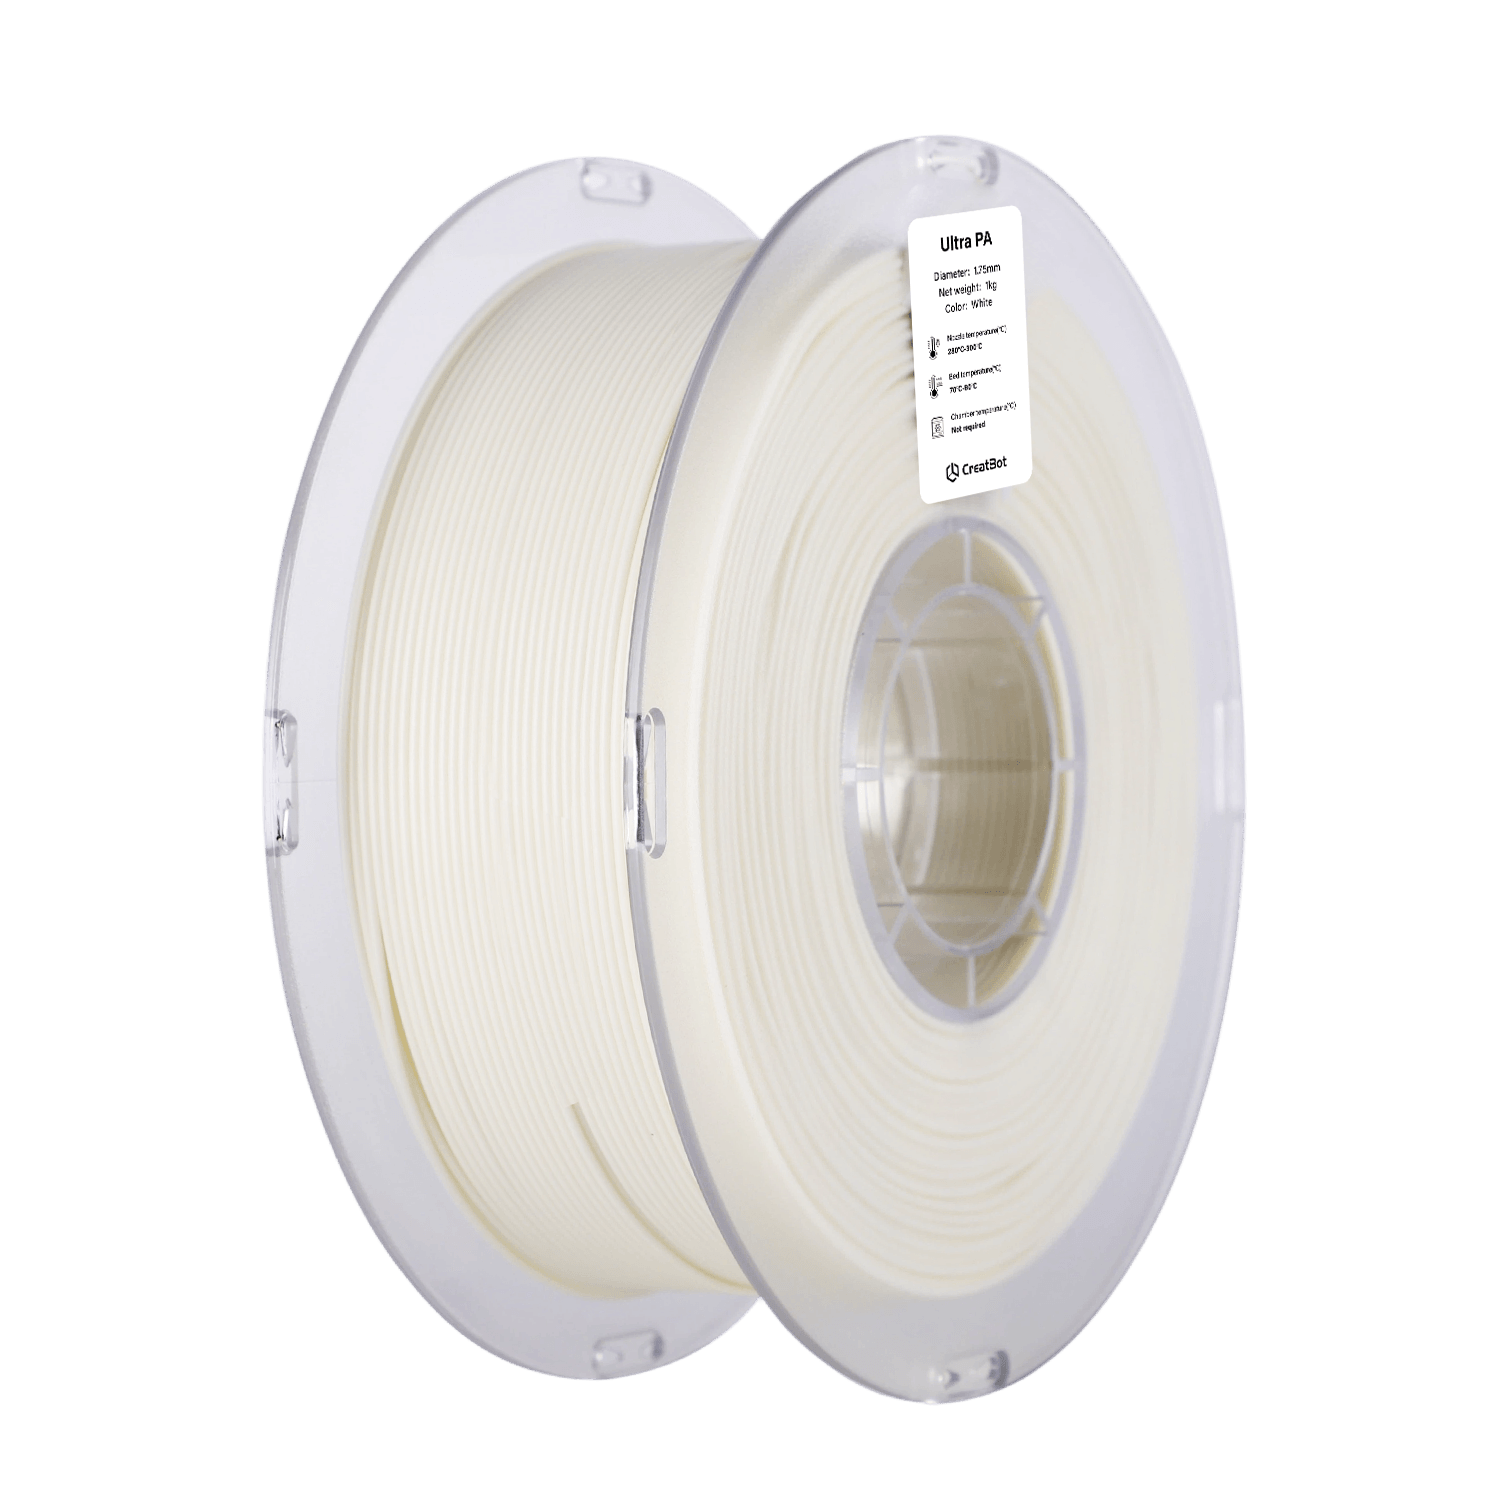
Ultra PA
الفضاء
قطع التآكل
القطع الوظيفية للسيارات
المعدات الصناعية
ميزات خيط Ultra PA للطباعة ثلاثية الأبعاد
معاينة طباعة CreatBot Ultra PA
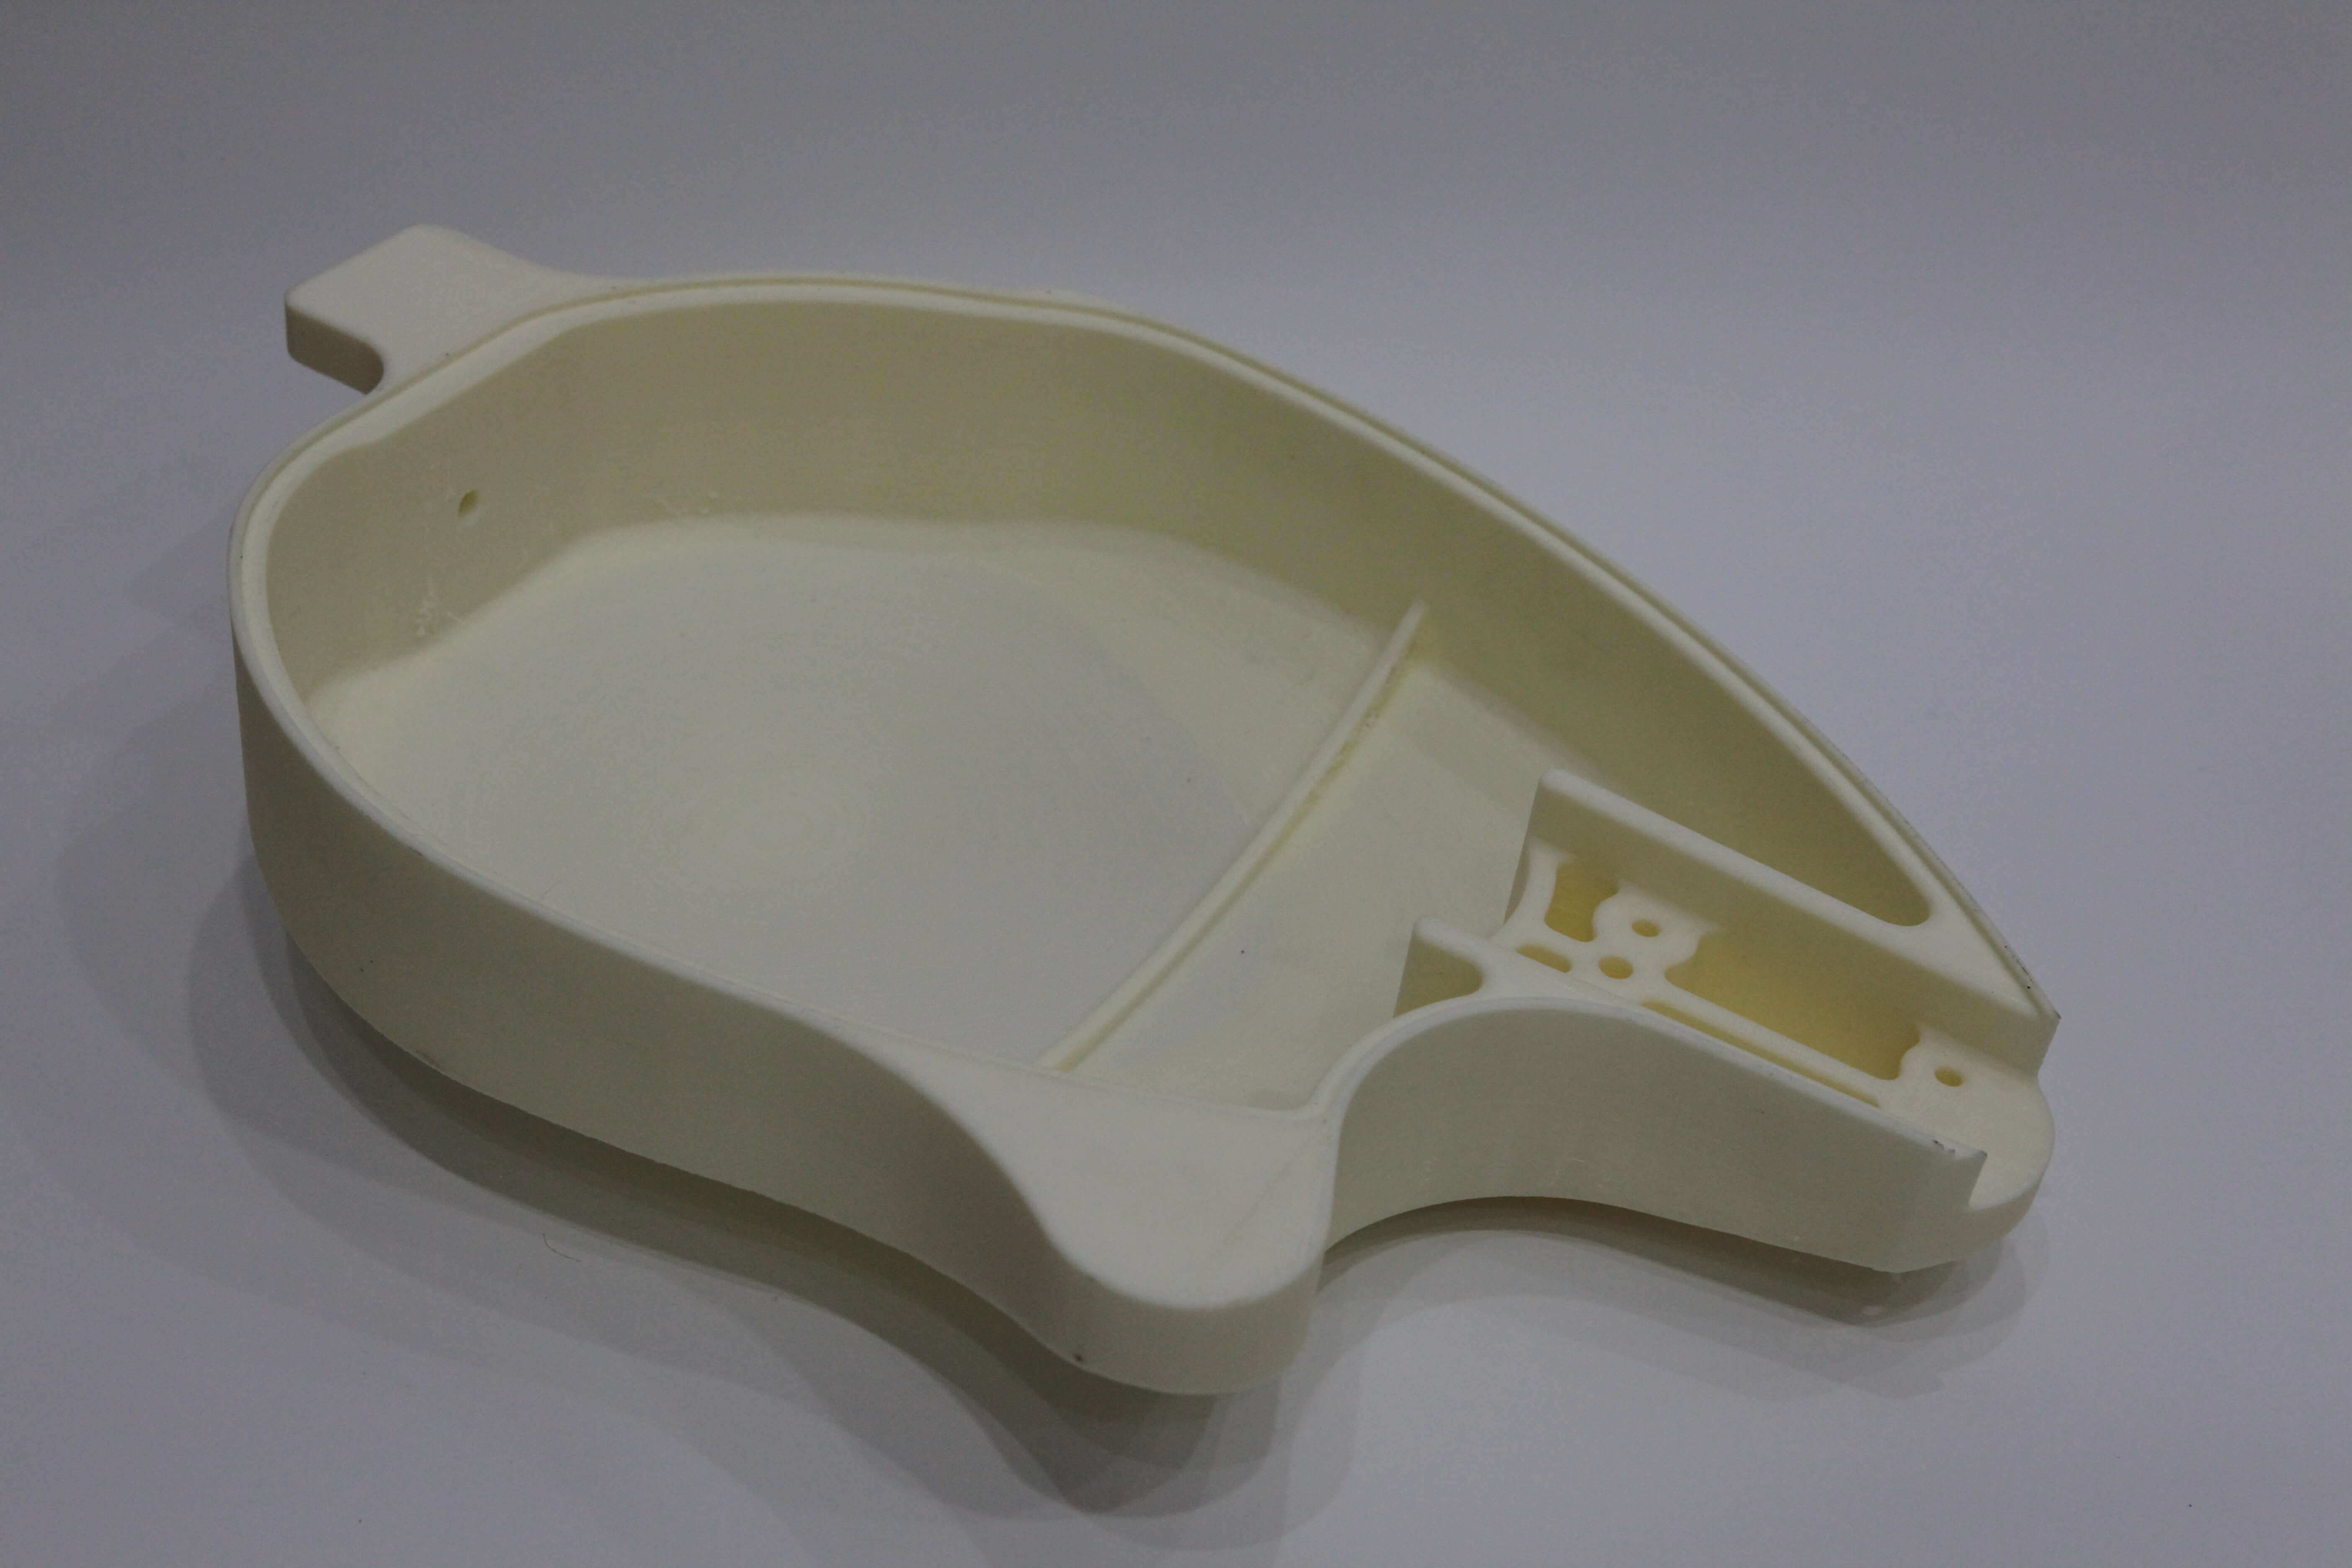
مزايا الطباعة بخيوط CreatBot
جودة مواد خام فاخرة
مختارة من راتنجات بولي أميد أصلي من كبار شركات الكيمياء، لضمان نقاء المادة من المصدر. تخضع كل دفعة لفحص كامل لمقاومة الشد والمؤشر المنصهر وسماحية القطر قبل الشحن، لضمان أداء مستقر وموثوق.
معايرة من المصنع، جاهزة للطباعة
تركيبة الخيط وانسيابية الانصهار وسماحية القطر (±0.03مم) معايَرة لجميع موديلات CreatBot، مع معايير حصرية مدمجة في برنامج التقطيع. لا حاجة للتصحيح المتكرر — افتح العلبة واطبع، وحتى المبتدئون يحققون جودة طباعة مستقرة.
متانة تآكل معزّزة
محسّنة لسيناريوهات الاحتكاك عالية الأحمال، بمقاومة تآكل وأداء تعب بارعين. تحافظ القطع المطبوعة على الثبات الأبعادي والخواص الميكانيكية تحت الاستخدام طويل المدى في ظروف نقل الحركة بالتروس والاحتكاك الانزلاقي، مناسبة للقطع الوظيفية المقاومة للتآكل على المستوى الصناعي.
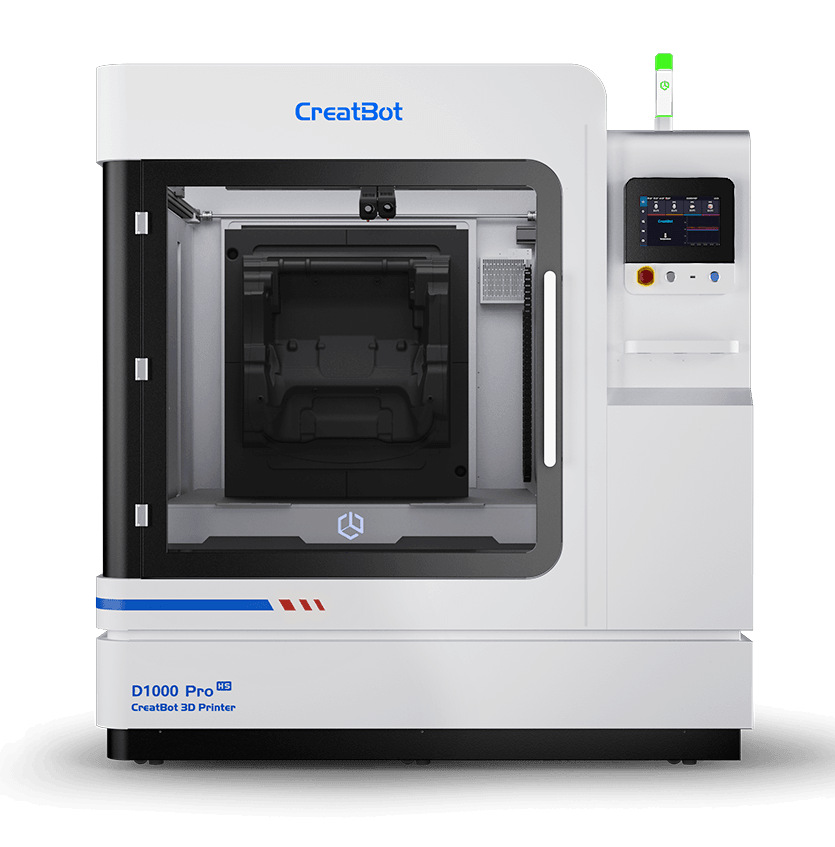
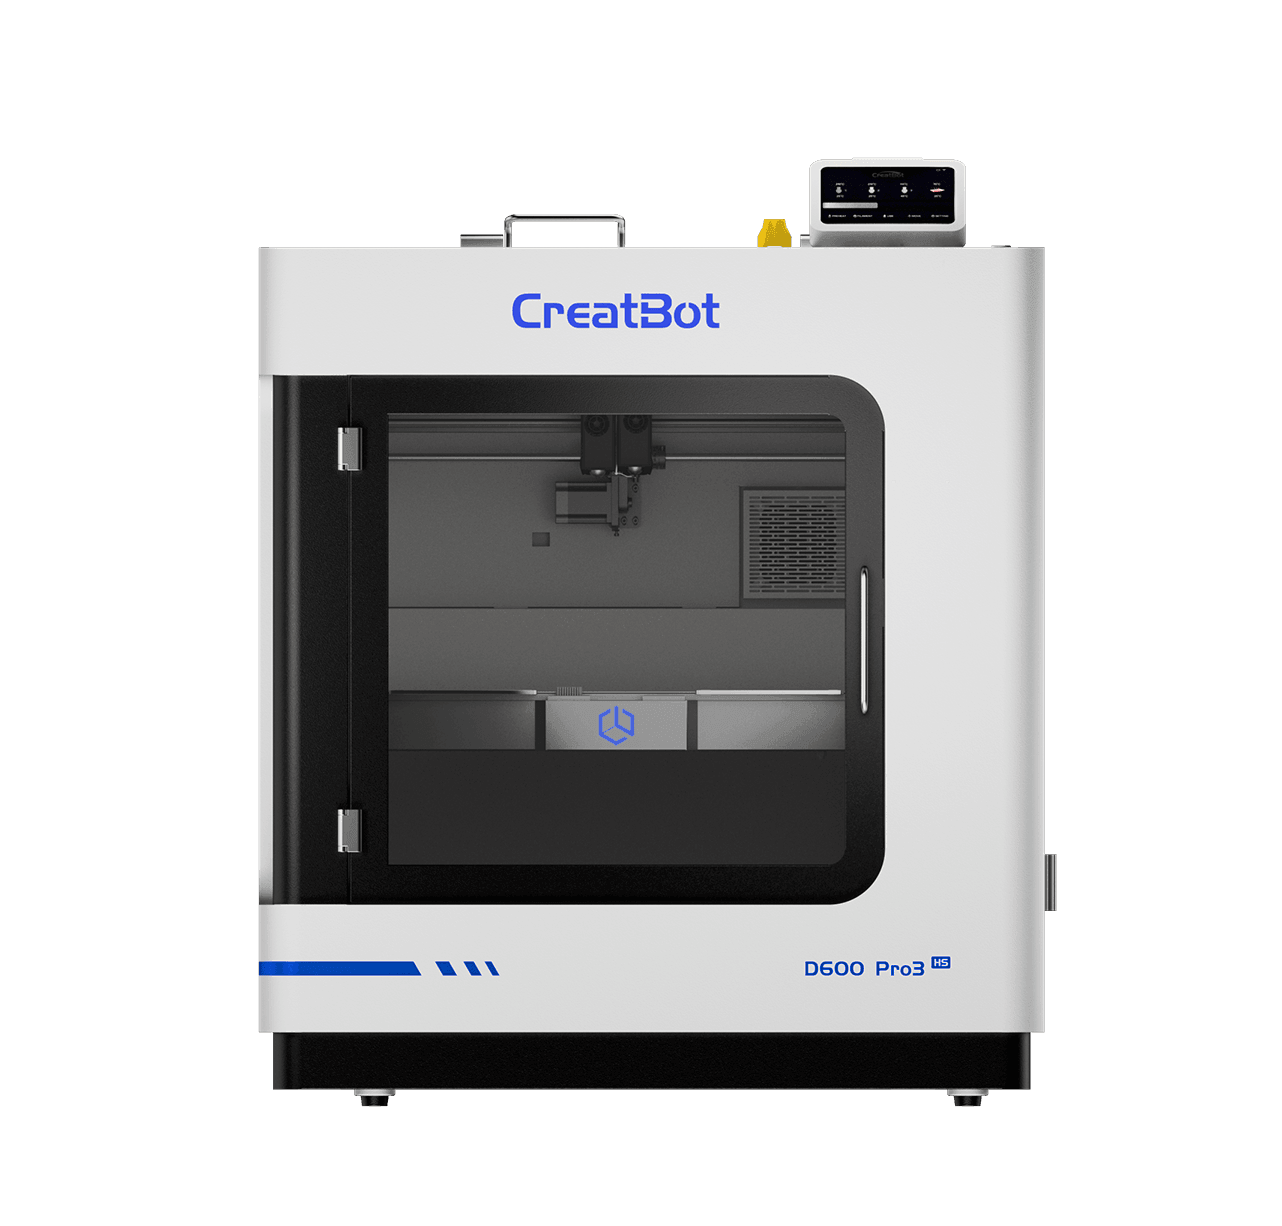
الطابعات ثلاثية الأبعاد المدعومة
صُممت طابعات CreatBot الصناعية ثلاثية الأبعاد للمواد عالية الأداء. تتميز الطرازات التالية بغرفة تسخين وفوهات عالية الحرارة لتحقيق نتائج بمستوى احترافي.
ورقة البيانات التقنية
| البند | البيانات |
|---|---|
| ظروف التجفيف قبل الطباعة | 80-100°م، 6-8 ساعات (فرن تجفيف بالحمل الحراري) |
| درجة حرارة الفوهة | 280-300°م |
| قطر الفوهة | 0.4 / 0.6 / 0.8 / 1.0 مم |
| معالجة سطح منصة الطباعة | بخاخ الطباعة ثلاثية الأبعاد / عصا لاصقة PVP / مادة لاصقة متخصصة |
| درجة حرارة منصة الطباعة | 70-80°م |
| درجة حرارة الغرفة | / |
| مروحة التبريد | مغلق |
| سرعة الطباعة | 30-200 مم/ث |
| الخواص الفيزيائية | طريقة الاختبار | البيانات |
|---|---|---|
| الكثافة | ISO1183 | 1.21g/cm³ |
| معدل امتصاص الماء المشبع | 25℃,55%RH | 2.595% |
| المؤشر المنصهر | 340℃,2.16 kg | 9.4g/10 min |
| درجة حرارة الانصهار | DSC, 10℃/min | 231℃ |
| درجة حرارة تلين فيكات | ISO 306, GB/T 1633 | / |
| درجة حرارة الانحراف الحراري | ISO 75, 0.45MPa | 79℃ |
| الخواص الميكانيكية | طريقة الاختبار | البيانات |
|---|---|---|
| مقاومة الشد XY | ISO 527, GB/T 1040 | 69.2 MPa |
| مقاومة الشد Z | ISO 527, GB/T 1040 | / |
| معامل يونغ XY | ISO 527, GB/T 1040 | 3329.7 MPa |
| معامل يونغ Z | ISO 527, GB/T 1040 | / |
| الاستطالة عند الكسر XY | ISO 527, GB/T 1040 | 9.77% |
| الاستطالة عند الكسر Z | ISO 527, GB/T 1040 | / |
| مقاومة الانحناء XY | ISO 178, GB/T 9341 | 112.6 MPa |
| مقاومة الانحناء Z | ISO 178, GB/T 9341 | / |
| معامل الانحناء XY | ISO 178, GB/T 9341 | 3202 MPa |
| معامل الانحناء Z | ISO 178, GB/T 9341 | / |
| قوة الصدمات XY | ISO 179, GB/T 1043 | 9.74 kJ/m² |
| قوة الصدمات Z | ISO 179, GB/T 1043 | / |
الأسئلة الشائعة حول خيط Ultra PA
يستخدم CreatBot Ultra PA خيوطاً قياسية 1.75مم بتحكم صناعي في سماحية القطر ±0.03مم، وهو متوافق مع الغالبية العظمى من طابعات FDM الداعمة لطباعة PA (النايلون). يجب أن يكون الجهاز مزوداً بمنصة طباعة ساخنة (80-100°م موصى بها) ونظام بثق قادراً على الوصول المستقر إلى 260-290°م، ويُوصى بمنصة ساخنة معدنية بالكامل. ولأن النايلون نزعة امتصاص وانكماش كبير، يُوصى بغرفة طباعة مغلقة أو غطاء واقٍ. ورغم اتساع التوافق، للحصول على جودة وثبات طباعة مثاليين، نوصي بقوة بإنشاء CreatBot Ultra PA مع طابعات CreatBot ثلاثية الأبعاد الصناعية، التي توفر غرفة ساخنة مغلقة ومعايير تقطيع حصرية تُطلق كامل مزايا أداء خيط CreatBot Ultra PA.
CreatBot Ultra PA مادة بولي أميد عالية الأداء بتركيبة محسّنة مبنية على PA العادي. الفروق: ① المواد الخام — تستخدم راتنجات بولي أميد عالية النقاء أصلية بدلاً من المواد المعاد تدويرها أو المخلوطة، لضمان توزيع وزن جزيئي منتظم وأداء متسق؛ ② العملية — تعتمد خطوط بثق دقيقة وأنظمة قياس قطر بالليزر عبر الإنترنت، محافطةً على السماحية ضمن ±0.03مم (النايلون العادي عادة ±0.05مم)، ما يقلل عدم انتظام البثق الناجم عن تقلبات القطر؛ ③ التعديل — يقلل نزعة الامتصاص ويحسن قوة التصاق الطبقات عبر تحسين التركيبة، بقطع مطبوعة أكثر متانة واعوجاجاً أقل؛ ④ ضبط الجودة — تخضع كل دفعة لاختبار مؤشرات أساسية كمقاومة الشد والاستطالة عند الكسر والمؤشر المنصهر قبل الشحن. Ultra PA مناسبة للتروس والرفوف المسننة والأقراط الحدبات والمزلاجات والبوشات المقاومة للتآكل والتثبيتات القفلية والقطع الوظيفية للسيارات وقطع المعدات الصناعية وسيناريوهات أخرى تتطلب قوة عالية ومتانة عالية ومقاومة تآكل؛ إذا كان الاستخدام للقطع الجمالية العادية فقط، فـ ABS أو PLA أكثر فعالية من حيث التكلفة.
درجة حرارة الفوهة الموصى بها لـ CreatBot Ultra PA هي 260-290°م، ودرجة حرارة المنصة 80-100°م. ينبغي ضبط درجات الحرارة حسب حجم النموذج وسماكة الطبقة وسرعة الطباعة وبيئة الجهاز. نصائح الضبط: ① للطبقة الأولى، ارفع حرارة الفوهة بمقدار 5-10°م وقلل سرعة الطباعة إلى 20-30مم/ث لتعزيز التصاق الطبقة الأولى؛ ② للنماذج كبيرة المساحة، اضبط حرارة المنصة على 90-100°م وضع صمغ PVA أو لاصق نايلون متخصص على المنصة لتعزيز الالتصاق؛ ③ عند استخدام غرفة مغلقة أو صندوق متحكم بحرارته، حافظ على حرارة الغرفة عند 40-60°م لتقليل الإجهاد الحراري الطبقي ومخاطر الاعوجاج بشكل ملحوظ؛ ④ يجب استخدام منصة ساخنة معدنية بالكامل — منصات PTFE تتحلل فوق 260°م وتطلق غازات ضارة؛ ⑤ للنماذج الصغيرة أو الدقيقة، اخفض حرارة الفوهة إلى 260-270°م لتحسين تفاصيل، بينما يُوصى بـ 275-285°م للقطع الهيكلية الكبيرة لضمان قوة التصاق الطبقات. يُوصى بطباعة برج حراري أولاً للمعايرة.
بقوتها الميكانيكية ومتانتها ومقاومتها للتآكل والحرارة الممتازة، تُستخدم Ultra PA على نطاق واسع في مجالات صناعية عديدة. تشمل التطبيقات النموذجية: ① قطع نقل الحركة بالتروس — تروس مسطحة وحلزونية ورفوف مسننة وتروس دودية وغيرها، مستفيدةً من تزييفها الذاتي ومقاومتها للتآكل لنقل منخفض الضجيج طويل العمر؛ ② قطع التآكل — مزلاجات وأدلة إرشاد وأقفاص محامل وبوشات وأقراط حدبات وغيرها من القطع ذات ظروف الاحتكاك، بمعدل تآكل منخفض وعمر خدمة طويل؛ ③ التثبيتات القفلية والآليات المتحركة — تثبيتات قفلية ومفصلات ووصلات متحركة وغيرها من القطع التي تتطلب تجميعاً وحركة متكررة، بمتانة ممتازة ومقاومة للكسر؛ ④ القطع الوظيفية للسيارات — حوامل معي شبكية ومرابط مجموعات الأسلاك وقطع وظيفية داخلية وأقفال أغطية وغيرها من القطع غير الهيكلية، مقاومة للزيوت والحرارة؛ ⑤ قطع المعدات الصناعية — عجلات سلسلة وعجلات إرشاد وأحكام إحكام وأغطية واقية وغيرها، مقاومة للتآكل الكيميائي والحرارة؛ ⑥ أدوات التثبيت — تثبيتات خطوط إنتاج مخصصة ومسامير تحديد وعدادات فحص وغيرها، تتحمل الصدمات والتآكل المتكرر.
النايلون (PA) مادة نموذجية عالية الامتصاص، وUltra PA ليست استثناءً. بعد الامتصاص تسبب فقاعات وتسليكاً وأسطحاً خشنة وانخفاضاً في التصاق الطبقات وانخفاضاً كبيراً في الخواص الميكانيكية أثناء الطباعة. التخزين الصحيح: ① الخيوط غير المفتوحة تُخزن في مكان بارد جاف (حرارة 15-25°م، رطوبة < 20%)، بعيداً عن أشعة الشمس المباشرة؛ ② الخيوط المفتوحة يجب ختمها في أكياس مع مجفف كافٍ (مجفف سيليكا جل، 10-15غ/لفة موصى بها)، أو تخزينها في صندوق تجفيف خيوط عند رطوبة نسبية أقل من 10%؛ ③ لعدم الاستخدام قصير المدى (أكثر من 1 يوم)، يُوصى بإخراج الخيط من الطابعة وختمه فوراً — النايلون المعروض للهواء لمدة 24 ساعة يمكن أن يمتص رطوبة كافية للتأثير على الطباعة. إذا وجدت رطوبة (أصوات تكسر واضحة أثناء الطباعة، سطح أبيض على الخيط أو بثق رغوي خشن)، يجب تجفيفه في فرن هواء ساخن عند 70-80°م لمدة 6-8 ساعات (تنبيه: يجب ألا تتجاوز الحرارة 85°م لتجنب تشوه الخيط والالتصاق)، ثم وضعه في بيئة جافة ليبرد إلى حرارة الغرفة قبل الاستخدام الطبيعي. يُوصى باستخدام صندوق تغذية بوظيفة تجفيف قبل الطباعة.
ورغم إمكانية طباعة CreatBot Ultra PA للقطع الصغيرة نظرياً على طابعات ذات هيكل مفتوح، نوصي بقوة بغرفة طباعة مغلقة أو نصف مغلقة لأفضل النتائج. الأسباب: يمتلك النايلون انكماشاً كبيراً (نحو 1.5-2%) ودرجة انتقال زجاجي نحو 70°م. أثناء الطباعة يتراكم الإجهاد الانكماشي الحراري من كل طبقة طبقةً فوق طبقة. إذا تقلبت حرارة البيئة بشكل كبير (كما في الطابعات المفتوحة المتأثرة بالتكييف والتيارات)، يمكن أن يسبب الإجهاد الحراري الطبقي اعوجاج حواف النموذج أو تشققاً أو حتى انفصالاً عن منصة الطباعة، خاصةً للنماذج الكبيرة. تثبّت الغرفة المغلقة حرارة البيئة عند 40-60°م، ما يقلل الإجهاد الانكماشي الحراري بشكل ملحوظ ويحسن نسبة نجاح الطباعة للنماذج الكبيرة كثيراً. للطباعة الصناعية كبيرة الحجم (مثل سلسلة CreatBot D600 Pro3 HS)، تمثل المعدات ذات الغرفة الساخنة الثابتة الحرارة شرطاً رئيسياً لضمان جودة الطباعة. إذا كان لديك فقط طابعة ذات هيكل مفتوح، يُوصى بتقليل مخاطر الاعوجاج بتركيب أغطية أكريليك واقية حول الطابعة، واستخدام صمغ PVA أو صفيحة فولاذية مرنة PEI لتعزيز الالتصاق، وزيادة عرض الحافة (Brim)، وتجنب تيار التكييف المباشر.
المزيد من المواد
اتصل بنا


طابعات ثلاثية الأبعاد
رسالة
مجالات التطبيق
روابط سريعة
