
Ultra PA-CF

قطع الآلات الصناعية
أدوات التثبيت
تصنيع الطائرات المسيّرة
الفضاء
ميزات خيط Ultra PA-CF للطباعة ثلاثية الأبعاد
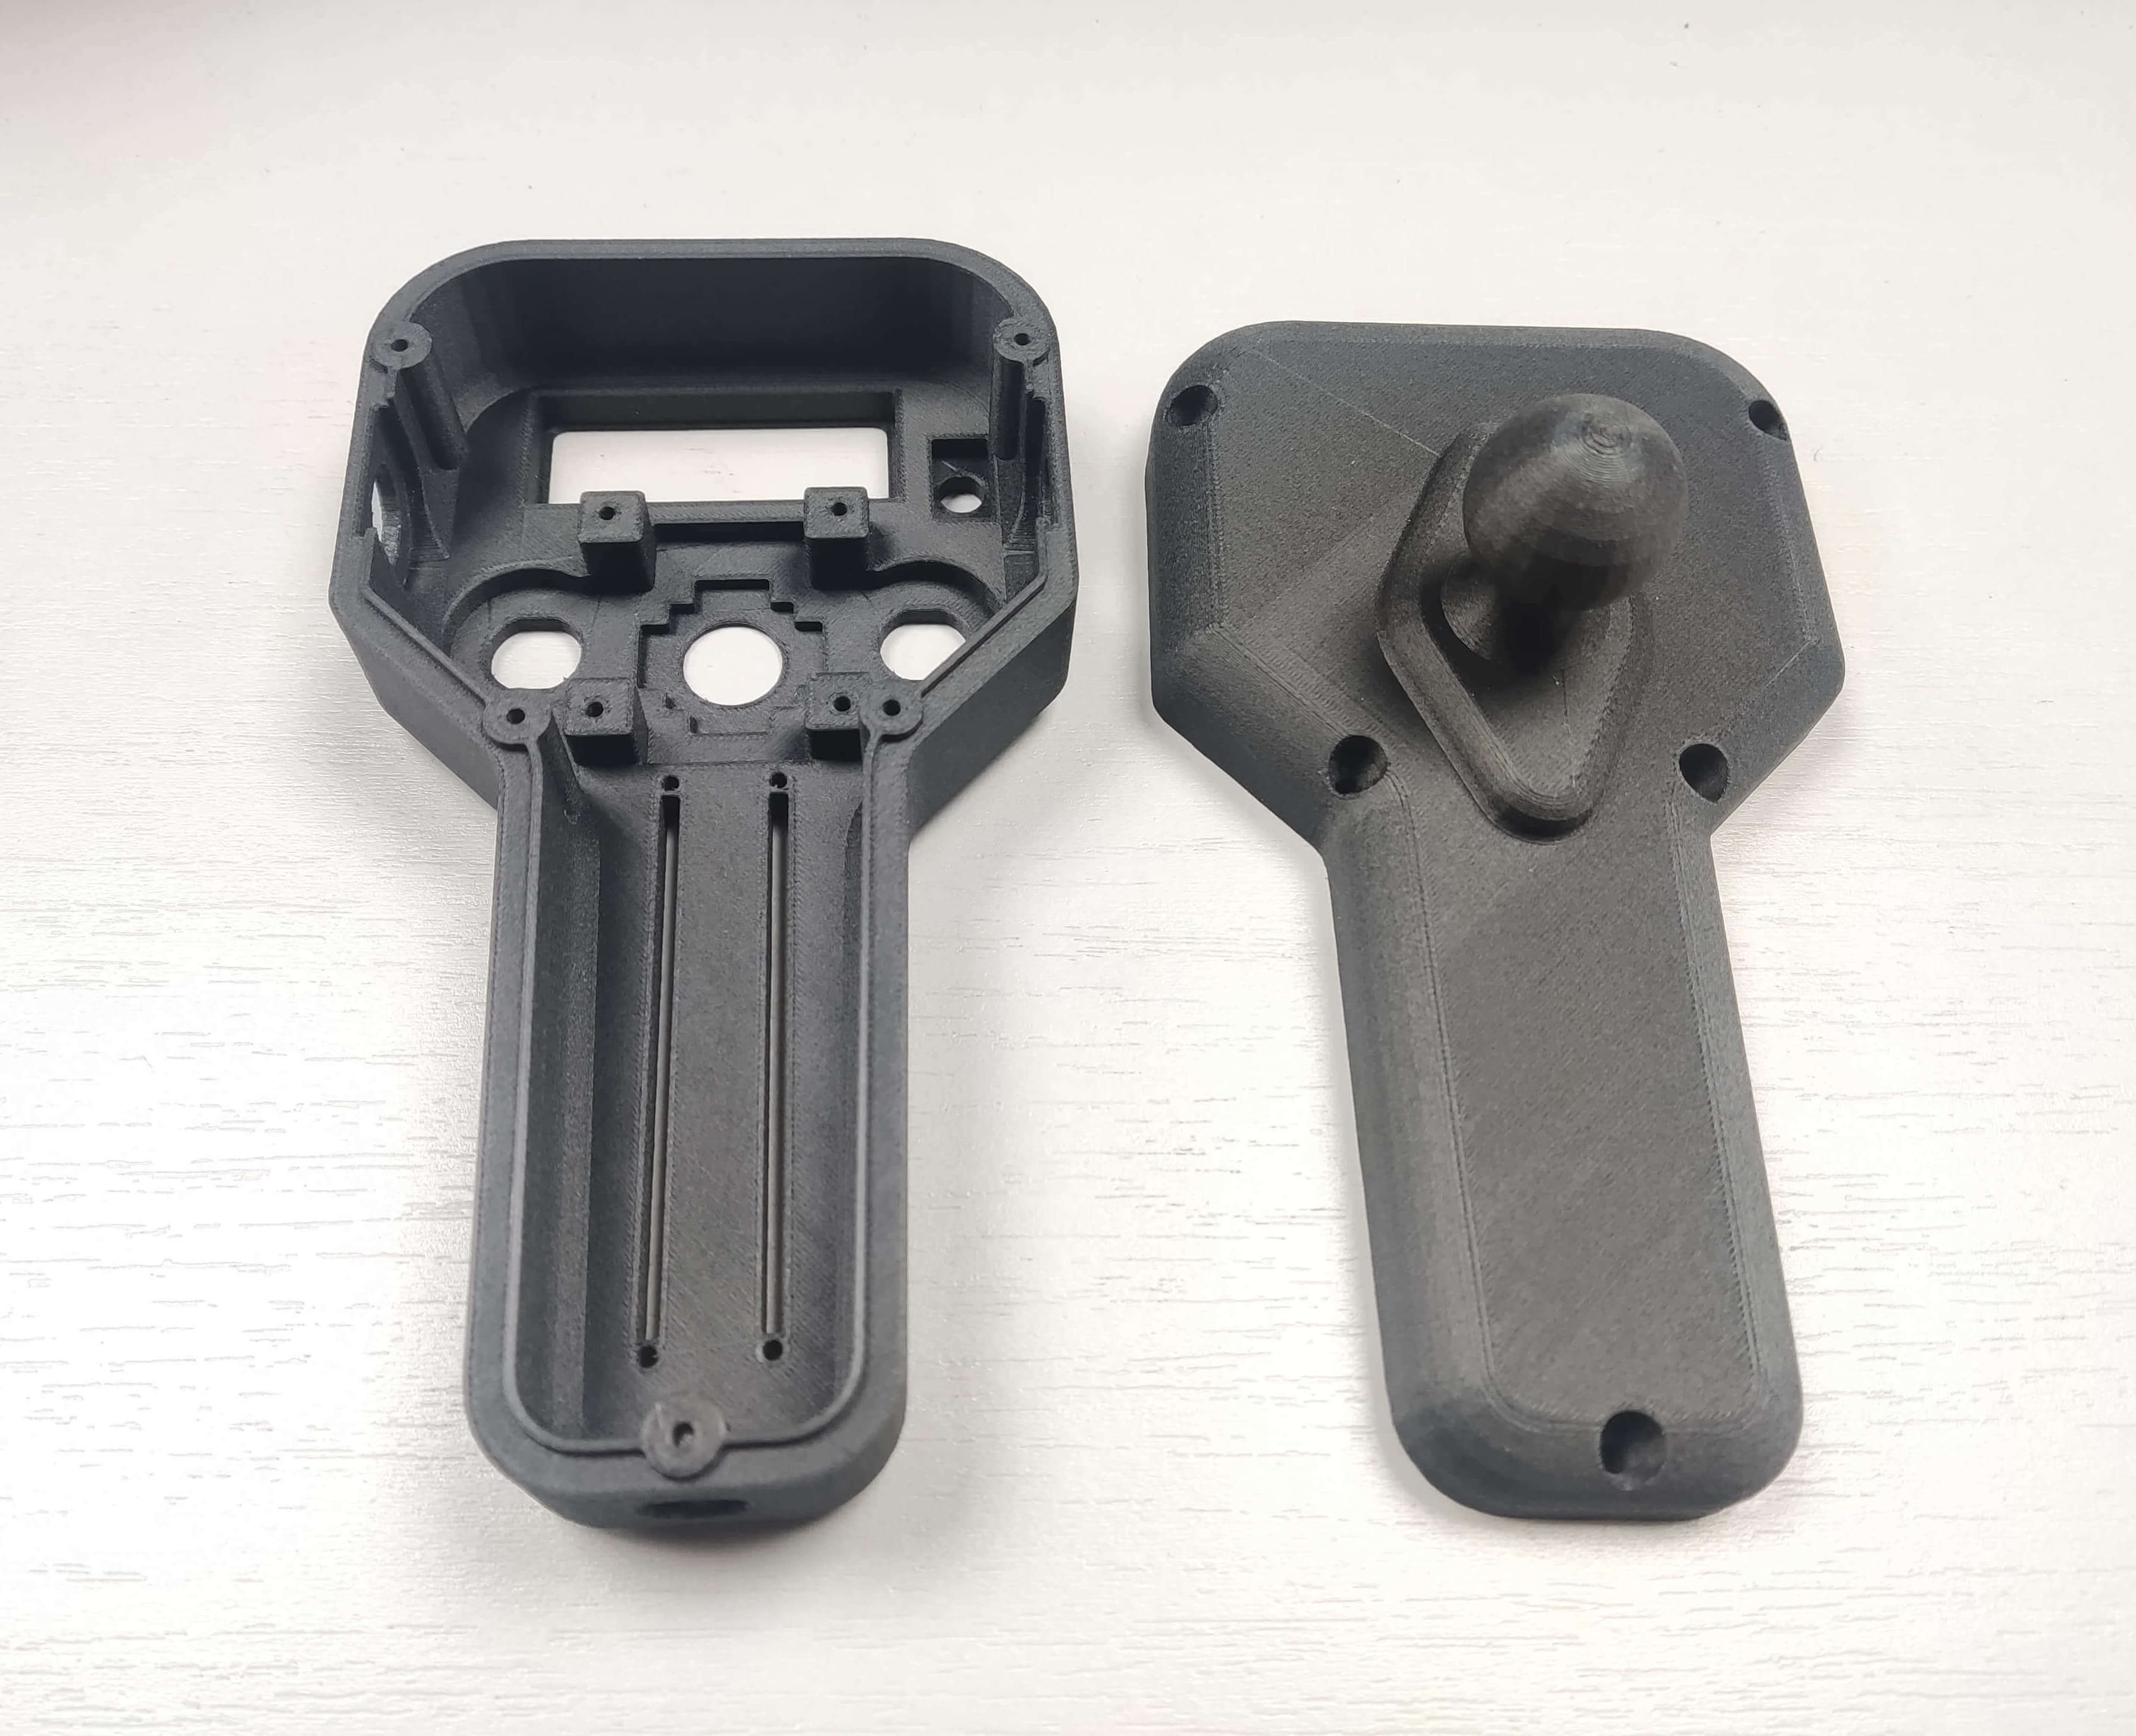
معاينة طباعة CreatBot Ultra PA-CF
مزايا الطباعة بخيوط CreatBot
جودة مواد خام فاخرة
مختارة من راتنجات بولي أميد أصلية وألياف كربون مقصوصة عالية الجودة من كبار شركات الكيمياء، لضمان نقاء المادة من المصدر. تخضع كل دفعة لفحص كامل لمقاومة الشد والمؤشر المنصهر وسماحية القطر قبل الشحن، لضمان أداء مستقر وموثوق.
معايرة من المصنع، جاهزة للطباعة
تركيبة الخيط وانسيابية الانصهار وسماحية القطر (±0.03مم) معايَرة لجميع موديلات CreatBot، مع معايير حصرية مدمجة في برنامج التقطيع. لا حاجة للتصحيح المتكرر — افتح العلبة واطبع، وحتى المبتدئون يحققون جودة طباعة مستقرة.
ميزة التعزيز بألياف الكربون
تتيح إضافة ألياف الكربون قفزة نوعية في القوة والصلابة ومقاومة الحرارة مع تقليل الانكماش والاعوجاج بشكل ملحوظ. تعرض القطع المطبوعة ملمساً فريداً لألياف الكربون، تجمع بين القوة الهيكلية والجمالية، مناسبة للقطع الوظيفية والهيكلية عالية القوة على المستوى الصناعي.
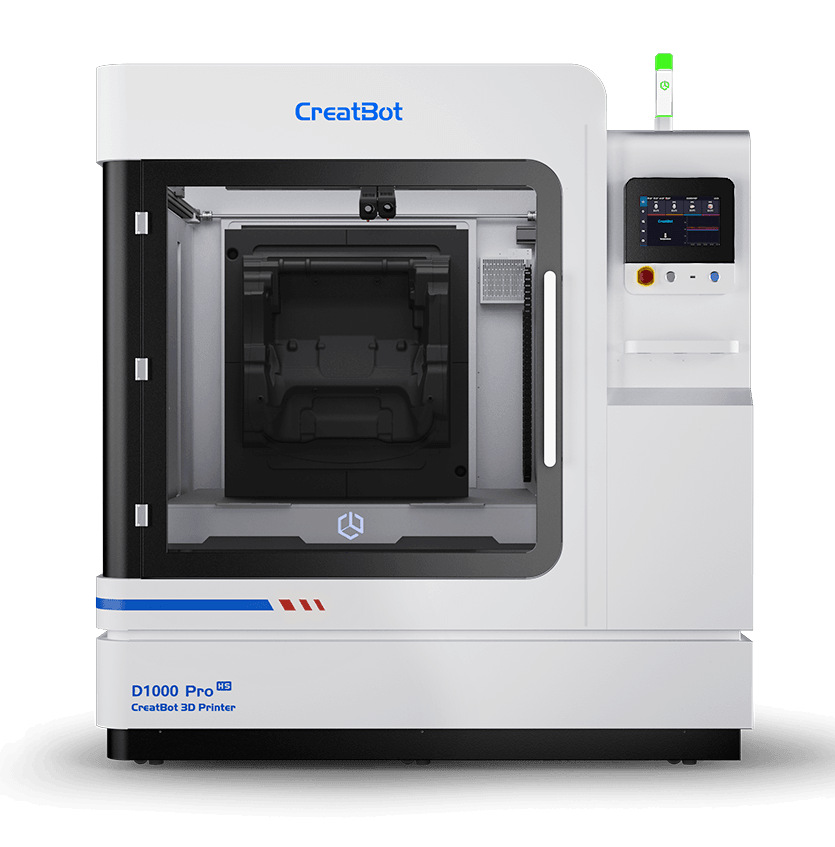
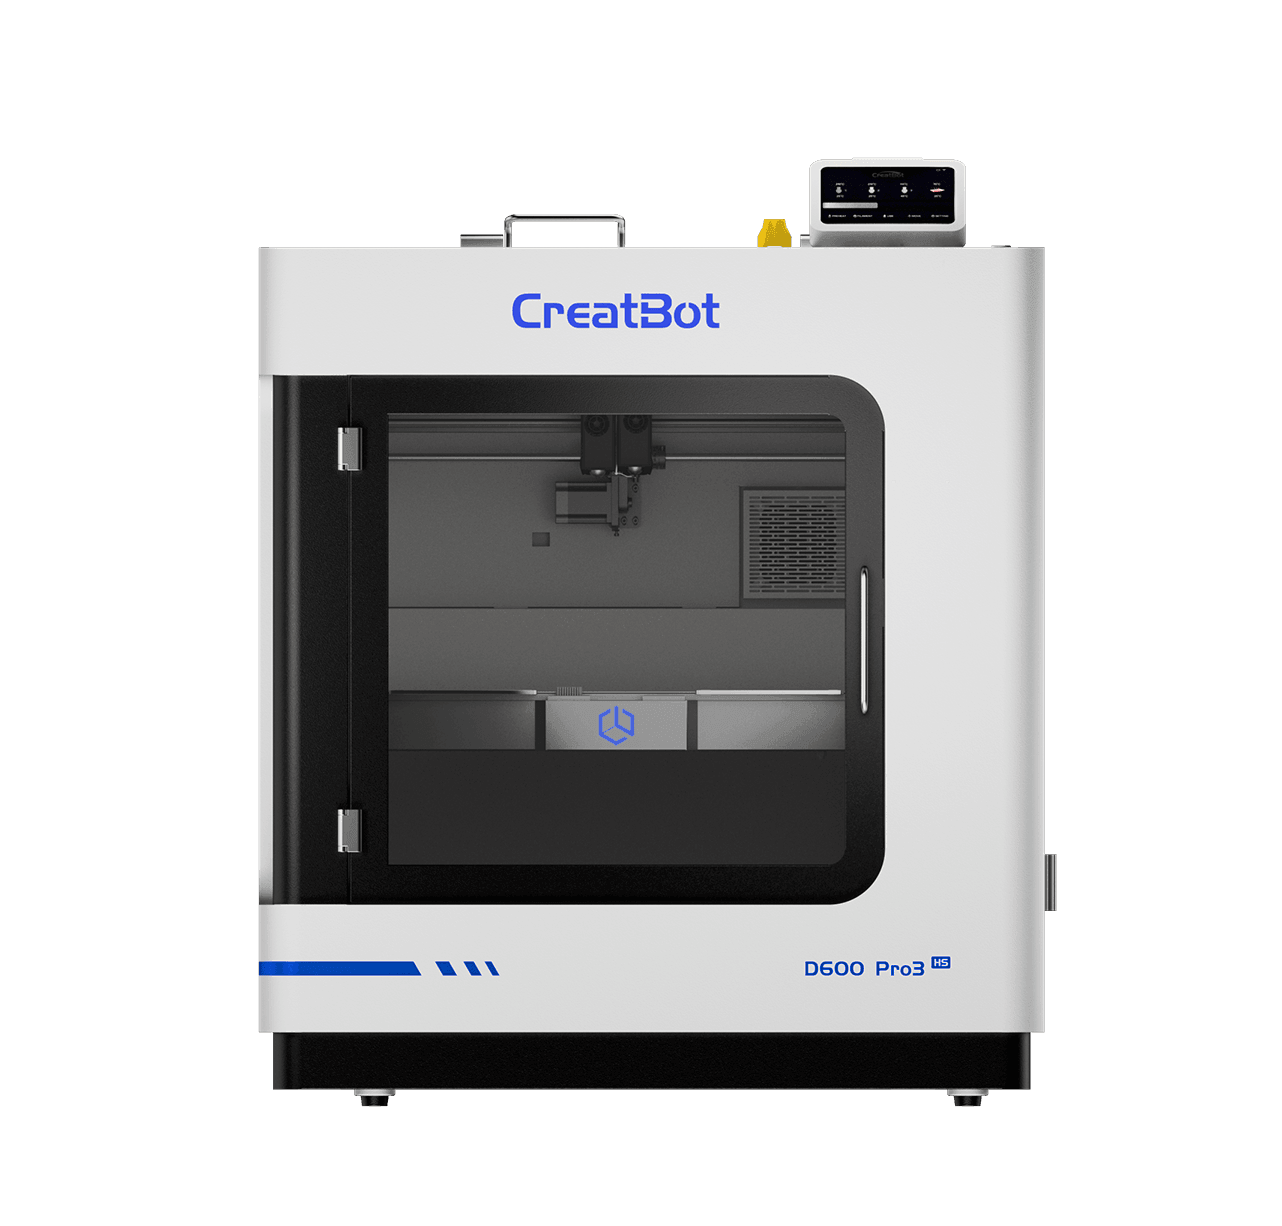
الطابعات ثلاثية الأبعاد المدعومة
صُممت طابعات CreatBot الصناعية ثلاثية الأبعاد للمواد عالية الأداء. تتميز الطرازات التالية بغرفة تسخين وفوهات عالية الحرارة لتحقيق نتائج بمستوى احترافي.
ورقة البيانات التقنية
| الخواص الفيزيائية | معيار الاختبار | القيمة النموذجية |
|---|---|---|
| الكثافة | ISO1183 | 1.20g/cm³ |
| امتصاص الماء | 25℃,55%RH | 1.37% |
| مؤشر الانسياب المنصهر | 300℃,2.16 kg | 3.4g/10 min |
| درجة حرارة الانصهار | IOS 11357 | 237℃ |
| الخواص الميكانيكية | معيار الاختبار | القيمة النموذجية |
|---|---|---|
| مقاومة الشد XY | ISO527 | 93MPa |
| مقاومة الشد Z | ISO527 | 51MPa |
| معامل الشد XY | ISO527 | 7492MPa |
| معامل الشد Z | ISO527 | 3869MPa |
| الاستطالة عند الكسر XY | ISO527 | 1.92% |
| الاستطالة عند الكسر Z | ISO527 | 1.56% |
| مقاومة الانحناء XY | ISO178 | 144MPa |
| مقاومة الانحناء Z | ISO178 | / |
| معامل الانحناء XY | ISO178 | 6727MPa |
| معامل الانحناء Z | ISO178 | / |
| قوة الصدمات XY | ISO179 | 10.37kJ/m² |
| قوة الصدمات Z | ISO179 | / |
| الخواص الحرارية | معيار الاختبار | القيمة النموذجية |
|---|---|---|
| درجة حرارة تلين فيكات | ISO 306 | / |
| درجة حرارة الانحراف الحراري (عند 0.45MPa) | ISO75 | 192℃ |
| معايير طباعة عينات الاختبار | |
|---|---|
| ظروف التجفيف | 80-100°م، 6-8 ساعات |
| درجة حرارة الفوهة | 300-320℃ |
| قطر الفوهة | 0.4 / 0.6 / 0.8 / 1.0 mm |
| معالجة سطح منصة الطباعة | بخاخ الطباعة ثلاثية الأبعاد / عصا لاصقة PVP / مادة لاصقة متخصصة |
| درجة حرارة المنصة | 70-90℃ |
| درجة حرارة الغرفة | / |
| مروحة التبريد | OFF |
| سرعة الطباعة | 30-120 mm/s |
الأسئلة الشائعة حول خيط Ultra PA-CF
يستخدم CreatBot Ultra PA-CF خيوطاً قياسية 1.75مم بتحكم صناعي في سماحية القطر ±0.03مم، وهو متوافق مع الغالبية العظمى من طابعات FDM الداعمة لطباعة PA (النايلون). لكن بسبب خصائص ألياف الكربون التآكلية، يجب استخدام فوهة فولاذ مقسّى أو فوهة ياقوت (الفوهات النحاسية القياسية ستتآكل سريعاً مسببةً فقد السماحية). يجب أن يكون الجهاز مزوداً بمنصة طباعة ساخنة (80-100°م موصى بها) ومنصة ساخنة معدنية بالكامل قادرة على الوصول المستقر إلى 270-300°م. يُوصى بغرفة طباعة مغلقة لتقليل الاعوجاج. ورغم اتساع التوافق، للحصول على جودة وثبات طباعة مثاليين، نوصي بقوة بإنشاء CreatBot Ultra PA-CF مع طابعات CreatBot ثلاثية الأبعاد الصناعية.
Ultra PA-CF مادة مركبة عالية الأداء مبنية على Ultra PA مع تعزيز بألياف الكربون. الفروق الرئيسية: ① الخواص الميكانيكية — ترفع ألياف الكربون مقاومة الشد من 69.2 MPa إلى 110 MPa ومعامل الانحناء من 3202 MPa إلى 5500 MPa، بتحسن في الصلابة نحو 70%؛ ② الخواص الحرارية — ترتفع درجة الانحراف الحراري من 79°م إلى 165°م، بتحسن كبير في الثبات الأبعادي عند درجات الحرارة العالية؛ ③ معدل الانكماش — تقلل ألياف الكربون الانكماش الحراري والاعوجاج بشكل ملحوظ، محسّنةً نسبة النجاح للطبعات الكبيرة؛ ④ متطلبات الطباعة — ألياف الكربون تآكلية، تتطلب فوهات فولاذ مقسّى أو ياقوت، مع قطر فوهة 0.5مم أو أكبر موصى به. Ultra PA-CF مناسبة للقطع الهيكلية والوظيفية عالية القوة والصلابة العالية؛ إذا لم تكن هناك حاجة لصلابة قصوى، فـ Ultra PA أفضل قيمة مقابل المال مع تآكل فوهة أقل.
درجة حرارة الفوهة الموصى بها لـ CreatBot Ultra PA-CF هي 270-300°م، ودرجة حرارة المنصة 80-100°م. ينبغي ضبط درجات الحرارة حسب حجم النموذج وسماكة الطبقة وسرعة الطباعة وبيئة الجهاز. نصائح الضبط: ① للطبقة الأولى، ارفع حرارة الفوهة بمقدار 5-10°م وقلل سرعة الطباعة إلى 20-30مم/ث لتعزيز التصاق الطبقة الأولى؛ ② للنماذج كبيرة المساحة، اضبط حرارة المنصة على 90-100°م وضع صمغ PVA أو لاصق نايلون متخصص على المنصة؛ ③ عند استخدام غرفة مغلقة أو صندوق متحكم بحرارته، حافظ على حرارة الغرفة عند 40-60°م لتقليل الإجهاد الحراري الطبقي بشكل ملحوظ؛ ④ يجب استخدام منصة ساخنة معدنية بالكامل وفوهة فولاذ مقسّى/ياقوت — الفوهات النحاسية القياسية ستتآكل سريعاً من ألياف الكربون؛ ⑤ يُوصى بقطر فوهة 0.5مم أو أكبر لتقليل مخاطر الانسداد؛ ⑥ اخفض سرعة الطباعة إلى 40-60مم/ث لضمان قوة التصاق الطبقات. يُوصى بطباعة برج حراري أولاً للمعايرة.
بقوتها الميكانيكية وصلابتها ومقاومتها للحرارة وثباتها الأبعادي الممتاز بعد التعزيز بألياف الكربون، تُستخدم Ultra PA-CF على نطاق واسع في التطبيقات الهيكلية عالية القوة. تشمل التطبيقات النموذجية: ① الحوامل الهيكلية والهياكل الحاملة — حوامل أذرع الروبوتات وهياكل الطائرات المسيّرة وشاسيهات الروبوتات وغيرها، الصلابة العالية تضمن تشوهاً ضئيلاً تحت الحمل؛ ② أدوات التثبيت — تثبيتات خطوط إنتاج مخصصة ومسامير تحديد وعدادات فحص ومعينات تجميع وغيرها، تتحمل الصدمات والتآكل المتكرر؛ ③ القطع الوظيفية للسيارات — حوامل معي شبكية ومرابط مجموعات الأسلاك وقطع وظيفية تحت غطاء المحرك وغيرها، مقاومة للزيوت والحرارة؛ ④ مكونات الفضاء — هياكل الطائرات المسيّرة وحوامل الأقمار الاصطناعية وقطع هيكلية خفيفة الوزن وغيرها، بقوة نوعية وصلابة نوعية عاليتين؛ ⑤ الإلكترونيات والكهرباء — حوامل المحركات وقطع التبريد الهيكلية وهياكل الأغطية وغيرها، مقاومة للحرارة ومستقرة أبعادياً؛ ⑥ المعدات الرياضية — قطع الدراجات الهوائية ومكونات التزلج وعدد الحماية وغيرها، بقوة عالية ومقاومة صدمات.
النايلون (PA) مادة نموذجية عالية الامتصاص، وUltra PA-CF ليست استثناءً. بعد الامتصاص تسبب فقاعات وتسليكاً وأسطحاً خشنة وانخفاضاً في التصاق الطبقات وانخفاضاً كبيراً في الخواص الميكانيكية أثناء الطباعة. التخزين الصحيح: ① الخيوط غير المفتوحة تُخزن في مكان بارد جاف (حرارة 15-25°م، رطوبة < 20%)، بعيداً عن أشعة الشمس المباشرة؛ ② الخيوط المفتوحة يجب ختمها في أكياس مع مجفف كافٍ (مجفف سيليكا جل، 10-15غ/لفة موصى بها)، أو تخزينها في صندوق تجفيف خيوط عند رطوبة نسبية أقل من 10%؛ ③ لعدم الاستخدام قصير المدى (أكثر من 1 يوم)، يُوصى بإخراج الخيط من الطابعة وختمه فوراً. إذا وجدت رطوبة (أصوات تكسر واضحة أثناء الطباعة، سطح أبيض على الخيط أو بثق رغوي خشن)، يجب تجفيفه في فرن هواء ساخن عند 70-80°م لمدة 6-8 ساعات (تنبيه: يجب ألا تتجاوز الحرارة 85°م لتجنب تشوه الخيط والالتصاق)، ثم وضعه في بيئة جافة ليبرد إلى حرارة الغرفة قبل الاستخدام الطبيعي.
عند استخدام خيوط معزّزة بألياف الكربون مثل Ultra PA-CF، يجب الانتباه بعناية إلى: ① اختيار الفوهة — ألياف الكربون شديدة التآكل؛ يجب استخدام فوهات فولاذ مقسّى أو ياقوت أو كربيد تنغستن؛ الفوهات النحاسية القياسية ستتآكل خلال ساعات مسببةً زيادة القطر وفقد السماحية؛ ② قطر الفوهة — يُوصى بفوهات 0.5مم أو أكبر لتقليل مخاطر الانسداد وضمان مرور جسيمات ألياف الكربون بسلاسة؛ ③ سرعة الطباعة — اخفض سرعة الطباعة (40-60مم/ث)، فالسرعة المفرطة ستسرع تآكل الفوهة وتؤثر على التصاق الطبقات؛ ④ إعدادات السحب — اخفض مسافة السحب وسرعته، فخيوط ألياف الكربون ذات انسيابية ضعيفة والسحب المفرط يمكن أن يسبب انسداداً؛ ⑤ التهوية — رغم أن ألياف الكربون نفسها غير ضارة، قد تطلق الطباعة عالية الحرارة كميات ضئيلة من الغازات الضارة؛ يُوصى بالتشغيل في بيئة جيدة التهوية؛ ⑥ مسار الخيط — خيوط ألياف الكربون صلبة نسبياً؛ تأكد من أن نصف قطر انحناء مسار التغذية ليس صغيراً جداً لتجنب ثني الخيط وكسره.
المزيد من المواد
اتصل بنا


طابعات ثلاثية الأبعاد
رسالة
مجالات التطبيق
روابط سريعة
